Otthon / Hírek / Ipari hírek / Útmutató az EDM huzalanyaghoz: Hogyan válasszuk ki a megfelelő vezetéktípust WEDM Mac gépéhez
Útmutató az EDM huzalanyaghoz: Hogyan válasszuk ki a megfelelő vezetéktípust WEDM Mac gépéhez
Otthon / Hírek / Ipari hírek / Útmutató az EDM huzalanyaghoz: Hogyan válasszuk ki a megfelelő vezetéktípust WEDM Mac gépéhez
Útmutató az EDM huzalanyaghoz: Hogyan válasszuk ki a megfelelő vezetéktípust WEDM Mac gépéhez
2026-09-09
Egy huangyani penészműhely egyszer felhívott minket teljesítménypanasszal. Egy vadonatúj, közepes sebességű huzalvágó szikraforgácsológép névleges sebességének körülbelül 60%-ával vágott, és a huzal kilencven percenként elpattant az éjszakai műszakban. A tápegységet, a vezetőket és a dielektrikumokat ellenőrizték, és normálisnak találták. Amikor mérnökünk az üzletben járt, az orsón ott volt a válasz: a kezelő olcsó importált sárgaréz huzalt használt, amelynek névleges átmérője 0,25 mm, de a mért átmérő 0,246 mm és 0,258 mm között változott egy 50 méteres minta mentén. Az egyenetlen huzal ingadozó kisülési hézagokat, instabil vágóáramot és végül törést okozott. Az EDM huzal anyaga volt az igazi probléma.
Ez nem szokatlan történet. A huzalos szikraforgácsolásban a huzal az az elektróda, amely minden szikrát továbbít a munkadarabnak, így az anyaga dönti el, hogy milyen gyorsan képződnek szikra, milyen stabilan tarthatók fenn, és meddig marad fenn a huzal, mielőtt az átmérője egy elfogadható szint alá csökkenne. A következtetés az első: minden WEDM gépnél az EDM huzal anyagának kiválasztása folyamatparaméter, nem csupán fogyóeszköz vásárlás. A huzal anyagának megváltoztatása 30-50%-kal javítja a vágási sebességet, javítja a felület minőségét egy teljes minőséggel, és csökkenti a vágási négyzetmilliméterenkénti költséget.
Ez a cikk elmagyarázza, hogy az EDM huzalanyag valójában mit csinál, összehasonlítja a gyakori típusokat - sárgaréz, horganyzott sárgaréz, diffúzióval lágyított huzal, molibdén, volfrám és acélmagos huzal -, és praktikus kiválasztási útvonalat kínál a gép típusa, a munkadarab anyaga, a pontossági követelmények és a beszerzési költségvetés alapján. Egy WEDM-gépgyártó szemszögéből íródott, aki több mint két évtizede tesztelte ezeket a huzalanyagokat a saját gyártási helyünkön.
Miért határozza meg az EDM huzal anyaga a vágási teljesítményt?
A huzalos szikraforgácsolásban egy vékony fémhuzal helyezkedik el két vezetőfúvóka között, miközben a munkadarab CNC vezérléssel mozog. A huzal és a munkadarab soha nem érintkezik egymással; ehelyett másodpercenként több ezer elektromos kisülés erodálja az anyagot az olvadás és a párologtatás révén. A huzalnak tehát négy feladatot kell egyszerre elvégeznie: vezetnie kell a kisülési áramot, el kell viselnie a szikra hőjét, el kell viselnie a vágási útvonalat egyenesen tartó feszültséget, és simán át kell vezetnie a vezetőket és az automatikus menetvágó mechanizmust. A huzal anyaga határozza meg, hogy milyen jól végzi mind a négy feladatot.
A gyakorlati eredmény az, hogy ugyanaz a gép, ugyanaz a CNC program és ugyanaz a munkadarab nagyon eltérő eredményeket tud produkálni különböző huzalanyagokkal. A nagy vezetőképességű sárgaréz huzal nagyobb kisülési áramot és gyorsabb vágást tesz lehetővé, de ha az olvadáspontja alacsony, akkor a huzal gyorsan elkopik és a bevágás szűkül. A molibdénhuzal hosszú ideig ellenáll a kopásnak, de alacsonyabb vezetőképessége korlátozza a szikrafrekvenciát. A cinkbevonatú huzal stabil kisülést ad, mert a cink alacsonyabb hőmérsékleten elpárolog, ezért a bevonatos huzal előnyös a végső vágáshoz.
Öt tulajdonság, amelyek meghatározzák a jó szikraforgácsoló huzalanyagot
Az EDM huzalanyag értékelése során a folyamatmérnököknek öt tulajdonságot kell összehasonlítaniuk. Ezek a tulajdonságok a szikraeróziós folyamat fizikai követelményeiből adódnak, és minden komolyabb huzalgyártó vagy beszállító műszaki lapján is megjelennek.
Szakítószilárdság. A huzalnak el kell viselnie a nagy feszültséget anélkül, hogy elnyílik vagy eltörne. A feszültség szabályozza a vágási vonal egyenességét, különösen magas munkadarabokon és kúpos vágásokon. A nagy szakítószilárdságú huzalok erősebb ötvözetekből vagy kompozitokból, például acélmagból és diffúzióval lágyított huzalokból készülnek.
Törésállóság. A vezeték nem csak a túlterheléstől szakadhat el, hanem a szikraponton ismételt felmelegedés és lehűlés okozta mikrorepedésektől is. A törésállóság kritikus fontosságú a huzal újrafelhasználásakor, mint például a molibdénhuzalos alkalmazásoknál.
Elektromos vezetőképesség. A nagyobb vezetőképesség nagyobb áramáramlást és ezáltal nagyobb vágási sebességet tesz lehetővé. A réz kiváló vezetőképességgel rendelkezik, de alacsony szilárdsága miatt a gyártók kompromisszumot kötnek a sárgarézzel, vagy erős magot építsenek be.
Párolgási hőmérséklet. A huzal felülete minden kisütés során elpárolog, így az alacsonyabb párolgási pont azt jelenti, hogy a szikra gyorsabban meggyullad, és a huzalmag hidegebb marad. Ez az oka annak, hogy a cinkben gazdag gamma fázis javítja a teljesítményt: a cinkbevonat leég, miközben a sárgaréz mag érintetlen marad.
Keménység és felületi konzisztencia. Az egyenletes, törmelékmentes felület egyenletes szikrákat ad, és csökkenti a helyi felmelegedés kockázatát. A keménység azt is befolyásolja, hogy a huzal hogyan viselkedik a vezetőkben, és mennyire ellenáll a munkadarab élei által okozott kopásnak.
Ezenkívül a huzal átmérője és keresztmetszetének kereksége határozza meg a bevágás szélességét és a minimális belső sarok sugarát. Az a szállító, amely nem tudja tartani az átmérőtűrést körülbelül 0,003-0,005 mm-en belül, olyan problémákat okoz, amelyeket semmilyen anyagválasztás nem tud megoldani.
Kulcs elvitel: A szikraforgácsoló huzal anyaga folyamatparaméter: megváltoztatja a sebességet, a felületet, a huzal élettartamát és a költséget, ezért a gép impulzusbeállításaival azonos fegyelem mellett kell kiválasztani.
A fő szikraforgácsolóhuzal-anyagtípusok összehasonlítása
A piac az EDM huzalanyagok széles skáláját kínálja, de a legtöbb termelés néhány családba tartozik. Az alábbi táblázat felsorolja a fő típusokat, azok összetételét, relatív vezetőképességét, szakítószilárdságát és a jellemző alkalmazásokat. A részletes megjegyzések a táblázatban találhatók.
Elterjedt EDM huzalanyagok és jellemző tulajdonságaik.
Anyag
Összetétel
Vezetőképesség vs réz
Szakítószilárdság
Tipikus alkalmazások
Réz
Cu 99,9%
100%
Alacsony
Laboratóriumi munka, nagyon könnyű vágások, kutatás
Automatikus menetvágás, űrrepülés, keményfém munka
Molibdén
Mo 99,9%
kb 30%
Nagyon magas
Magas-speed WEDM, reused wire, low-cost cutting
Volfrám
W 99,9%
kb 31%
Nagyon magas
Kis lyukú szikraforgácsolás, finom részletek, magas hőmérsékletű alkatrészek
Acélmagos
Acélmag sárgaréz vagy réz külső réteggel
Közepes
Nagyon magas
Vékony munkadarabok, kúpos vágások, magas vágások
Sárgaréz drót
A sárgarézhuzal a réz és a cink ötvözete, a leggyakoribb arány Ázsiában 65/35, az Egyesült Államokban és Európában pedig 63/37. A sárgaréz az ipari szabvány, mert a legtöbb WEDM munkánál egyensúlyban tartja a költségeket, a vezetőképességet, az erőt és a vágási teljesítményt. Legfőbb korlátja a kopás: a viszonylag alacsony olvadáspont miatt a huzal gyorsabban veszíti át az átmérőjét, mint a bevonatos vagy diffúziós izzítású típusok, ezért a legjobb nagyoláshoz és általános célú vágáshoz, ahol a felületminőség nem kritikus. Közepes sebességű gépeknél a sárgarézhuzal továbbra is szilárd belépő szintű választást jelent azon üzletek számára, amelyek alacsony fogyasztási költségekre vágynak.
Horganyzott sárgaréz huzal (gamma fázis)
A horganyzott sárgaréz huzalnak, más néven gamma-fázisú huzalnak van egy cinkben gazdag külső rétege, amely alacsonyabb hőmérsékleten párolog el, mint a sárgaréz mag. Amikor a bevonat elpárolog, lehűti a szikrazónát, és javítja a következő kisülés gyulladását, ami stabilabbá teszi a vágási áramot. Az eredmény kevesebb huzalszakadás, valamivel nagyobb vágási sebesség és jobb felületminőség a sima sárgarézhez képest. Sok precíziós formagyártó horganyzott huzalt használ a befejezéshez, és sima sárgaréz tartalékot használ a nagyoláshoz.
Diffúzióval lágyított huzal
A diffúzióval lágyított huzalt cinkbevonatú huzal hevítésével állítják elő, így a cink bediffundál a sárgaréz magba, így egységes ötvözetréteget hoz létre nagy szakítószilárdsággal és kiváló felületi integritással. Ez az automata huzalbefűző gépek előnyben részesített anyaga, mert a nagy szilárdság és a tiszta felület csökkenti a menetes hibákat. A diffúzióval lágyított huzal magas munkadarabokon, edzett szerszámacélokon és repülőgép-ötvözetekben is jól teljesít, ahol a huzalszakadás mély vágásnál költséges.
Molibdén huzal
A molibdénhuzal egy tiszta fémhuzal, nagyon nagy szakítószilárdsággal és kiemelkedő kopásállósággal. A nagysebességű huzalvágó szikraforgácsoló gépek alapanyaga, különösen a DK77-es sorozatnál, mert újrahasznosítható: a huzal kis feszültség alatt oda-vissza halad a vágási zónán, és a kopás nagy hosszon oszlik el. A kompromisszum az alacsonyabb vezetőképesség, ami korlátozza a vágóáramot; ennek eredményeként a nagy sebességű WEDM gépek lassabban vágnak, mint a sárgaréz vagy bevonatos huzallal működő közepes sebességű gépek, de az alkatrészenkénti fogyóeszközök költsége nagyon alacsony. Azok az üzletek, amelyek a régi formákat javítják vagy egyszerű hardverelemeket vágnak, gyakran ezért választanak molibdénhuzalt.
Rézhuzal, volfrámhuzal és acélmagos huzal
A rézhuzal a legnagyobb vezetőképességű, de mechanikailag gyenge, ezért a modern WEDM gépekben ritkán használják, kivéve a speciális laboratóriumi vizsgálatokat vagy a nagyon könnyű vágásokat. A volfrámhuzal rendkívül magas olvadásponttal és nagy szilárdsággal rendelkezik, de az ára magas és a vágási sebesség alacsony; főleg kis lyukú szikraforgácsoláshoz és 0,10 mm alatti finomhuzalokhoz használják, ahol a szilárdság elengedhetetlen. Az acélmagos huzal nagy szilárdságú acélközépből áll, amelyet sárgaréz vagy rézréteg borít; nagyon nagy szakítószilárdságot kínál kis átmérőnél, ami hasznossá teszi kúpos vágáshoz és nagyon vékony munkadarabokhoz, ahol a nagy bevágás tönkreteszi az alkatrészt.
Kulcs elvitel: A sárgaréz marad az alapértelmezett, a cinkbevonatú sárgaréz a frissítés, a diffúzióval lágyított huzal a precíziós választás, a molibdénhuzal pedig a gazdaságos megoldás a nagy sebességű WEDM-gépekhez.
EDM huzalanyag-összehasonlítás egy pillantásra
A tulajdonságok táblázata még mindig bizonytalanná teszi a vásárlót, mert minden anyag más-más kritérium alapján nyer. A szakítószilárdság megmutatja, hogy a huzal mekkora feszültséget tud kibírni, mielőtt elnyalódik és eltörik. A vezetőképesség felső határt szab a vágási áramnak és ezáltal a sebességnek. A kopásállóság megmutatja, hogy a huzal mennyi ideig tartja meg névleges átmérőjét, mielőtt a bevágás elkezd zsugorodni. Az alábbi radardiagram a sárgaréz, a cinkbevonatú sárgaréz, a molibdén és a diffúzióval lágyított huzalokat hasonlítja össze hat kritérium alapján, 0-tól 100-ig terjedő indexen, ami egy képen teszi láthatóvá a kompromisszumot.
A legnyilvánvalóbb minta az, hogy a sárgarézhuzalnak van a leglekerekítettebb sokszöge, nincs kiemelkedő csúcsa. 80-as költséghatékonysági pontszáma a legmagasabb a területen, de az 50-es kopásállóság és az 55-ös vágási sebesség csökkenti az általános teljesítményt. A gyakorlatban ez azt jelenti, hogy a sima sárgaréz továbbra is az általános megmunkálás megbízható alapja, nem a leggyorsabb és nem a leghosszabb élettartamú huzal.
A horganyzott sárgaréz a kopásállóság és a vágási sebesség miatt kifelé tolja a sokszöget, ezért a bevont huzal a sajtolószerszám és a precíziós öntőforma munka standardja lett. A cinkréteg alacsonyabb hőmérsékleten párolog el, mint a sárgaréz mag, így a szikra gyorsabban meggyullad, és a kisülés stabilabb marad magas impulzusfrekvenciákon. A stabil kisülés azt is jelenti, hogy kevesebb újraöntött réteg kerül a felületre, ami csökkenti a befejezéshez szükséges munkát.
A molibdénhuzal ellentétes stratégiát mutat: nagyon nagy szakítószilárdság 85 °C-on és kiváló kopásállóság 90 °C-on, de észrevehetően alacsonyabb vezetőképesség 40 °C-on. Ez a kombináció megfelel a nagy sebességű huzalvágó gépeknek, amelyek ugyanazt az orsót több menetben is újrahasználják, mivel a fő költséghajtó a huzalfogyasztás, nem pedig a vágási sebesség. A vezetőképesség határértéke azt is megmagyarázza, hogy a molibdén gépek miért nem tudják elérni ugyanazt a maximális vágási sebességet, mint a bevonatos huzalos gépek vastag acéltömbökön.
A diffúzióval lágyított huzal kínálja a legnagyobb zárt területet, ami a tulajdonságok legkiegyensúlyozottabb halmazát jelzi. 85-ös vágási sebessége és 85-ös felületi minősége a legmagasabb a négy anyag közül, így az első választás az edzett szerszámacélok simító vágásához és az automatikus huzalmenetes gépekhez. A kompromisszum az ár: a diffúzióval lágyított huzal egyértelműen többe kerül, mint a hagyományos sárgaréz, így a végső döntés inkább gazdaságos, mint műszaki. Egy közepes sebességű gépet üzemeltető műhelyben a sárgarézről a horganyzott vagy diffúzióval lágyított huzalra való átállás általában néhány munkadarabon belül megtérül. A már molibdénnel működő DK77-es nagysebességű gépeknél a sárgarézre vagy bevonatos huzalra való váltás más teljesítménybeállítást és feszültségbeállítást igényelne, ezért ez ritkán indokolt. A radardiagram tehát megerősíti a nyitó következtetést: azt a sokszöget válasszuk, amelyik megfelel a prioritásainak, ne azt a vezetéket, amely alapból a géppel érkezett.
Kulcs elvitel: Az EDM huzal anyaga nem nyer minden tengelyen; a legjobb választás az, amelynek sokszöge megfelel az Ön prioritásának, legyen az sebesség, kivitel, huzalélettartam vagy költség.
EDM huzal anyagának kiválasztása a WEDM géptípushoz
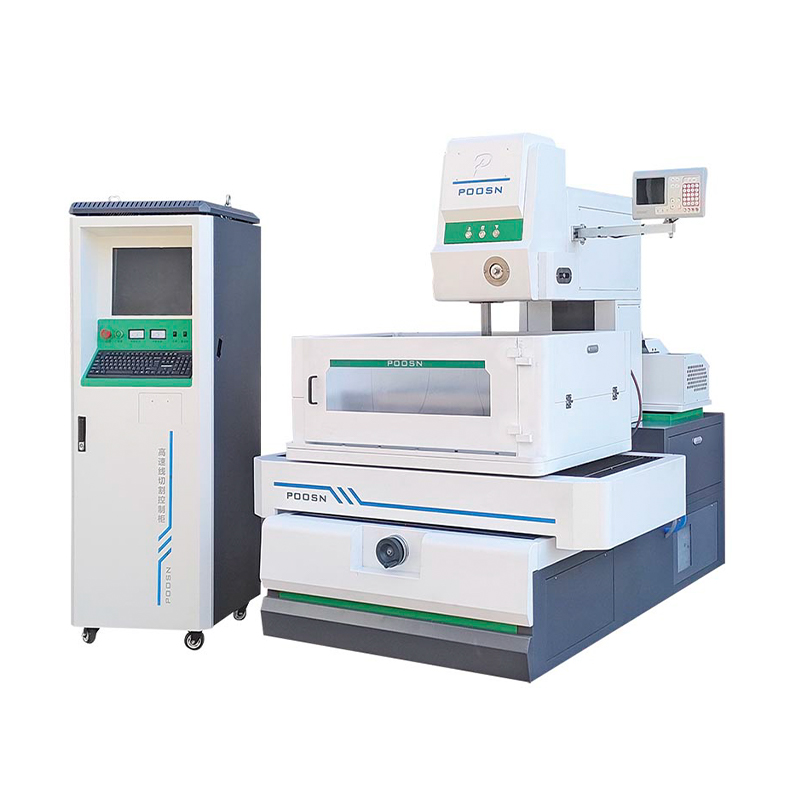
A gép a huzalválasztás első határfeltétele, mert az áramellátást, a vezetőrendszert és a huzalelőtolási útvonalat egy huzalcsalád köré tervezték. A Taizhou Xinchengyangnál négy fő sorozatot gyártunk: DK77 nagy sebességű, DK-BC nagy sebességű közepes sebességű, PS-C közepes sebességű és DKD nagy kúpos gépeket. Az alábbi huzalanyag-ajánlások tükrözik az egyes sorozatok elektromos paramétereit és vásárlóink szerszámtermekben és gyártóműhelyekben elfoglalt szokásait.
Nagy sebességű WEDM (DK77 sorozat): Molibdén huzal
A DK77 gépek a klasszikus nagy sebességű huzalvágó gépek, amelyeket Kínában és számos exportpiacon használnak. Általában 0,12-0,20 mm átmérőjű molibdénhuzalt vezetnek, és a huzalt az orsó irányának megfordításával újrahasznosítják. Mivel a huzal többször áthalad a vágási zónán, a kopásállóság fontosabb, mint az elektromos vezetőképesség; ezért a tiszta molibdénhuzal marad a domináns választás. Azon vásárlók számára, akik DK7725 típusú gépet használnak szabványos öntőacélhoz, egy jó minőségű molibdénhuzal, amely egyenletes kerekséggel és tiszta felülettel rendelkezik, stabil vágást és hosszú orsó-élettartamot biztosít.
Közepes sebességű WEDM (PS-C és DK-BC sorozat): sárgaréz vagy horganyzott huzal
A közepes sebességű huzalvágó gépeket úgy tervezték, hogy jobb felületi minőséget és nagyobb vágási hatékonyságot kínáljanak, mint a nagy sebességű gépek. A tápegység magasabb frekvenciájú impulzusokat állít elő, amelyek sárgaréz vagy horganyzott sárgaréz huzal esetén működnek a legjobban. A sima sárgaréz elfogadható általános munkához és az első vágási menethez. A simítás során a horganyzott huzal észrevehetően javítja a felület érdességét és csökkenti a csíkozás kockázatát. Azok az ügyfelek, akik PS35C közepes sebességű gépet üzemeltetnek a szerszámbetétek bélyegzésére, általában az első orsó után váltanak sárgarézről cinkbevonatú huzalra, és a vágás utáni polírozási időn belül látható a befejezés javulása.
Nagy kúpos WEDM (DKD sorozat): egységes, nagy szakítószilárdságú huzal
A nagy kúpos vágáshoz a huzalnak át kell billennie a felső és az alsó vezetőn, miközben megőrzi az egyenes vágóélt. A huzalátmérő vagy a szakítószilárdság bármilyen változása megváltoztatja a tényleges kúpos szöget, és méreteltérést hoz létre a munkadarab magasságában. A DKD nagykúpú gépekhez kiváló átmérőjű, jellemzően 0,20-0,25 mm átmérőjű, horganyzott vagy diffúzióval lágyított huzalt ajánlunk. A bevonat stabilan tartja a kisülést, amikor a huzal ferde, és a nagyobb szakítószilárdság csökkenti a huzal elhajlását, amely egyébként lekerekítené a kúp felső és alsó széleit.
Kulcs elvitel: Illessze a huzalcsaládot a gépsorozathoz: molibdén a nagy sebességű DK77-hez, sárgaréz vagy horganyzott huzal a közepes sebességű PS-C-hez és DK-BC-hez, és nagy szakítószilárdságú bevonatos huzal a nagy kúpú DKD-hez.
A huzal átmérője és kapcsolata a huzal anyagával
A huzal átmérője a második döntés az anyag után, és a kettő összekapcsolódik. A nagy szakítószilárdságú anyag törés nélkül vékonyabb átmérőre húzható, ezért az acélmagos és molibdénhuzalok 0,10 mm-ig kaphatók, míg a sima sárgaréz általában 0,20-0,30 mm-es átmérőjű. Az átmérő határozza meg a vágás szélességét, a minimális belső sugarat és az eltávolítandó anyag mennyiségét; kölcsönhatásba lép a gép elektromos paramétereivel is.
A huzalátmérő hatása a vágási geometriára és a tipikus felhasználásra.
Átmérő (mm)
Tipikus vágási szélesség (mm)
Minimális saroksugár (mm)
Tipikus használat
0.10
0,14-0,16
0.08
Finom részletek, órarészek, keskeny nyílások
0.15
0,19-0,22
0.10
Precíziós elektronika, vékony lapok
0.20
0,24-0,28
0.14
Precíziós formabetétek, kis matricák
0.25
0,30-0,35
0.18
Szabványos öntőacél, sajtolószerszámok
0.30
0,36-0,42
0.22
Vastag munkadarabok, durva vágás
0.33
0,40-0,46
0.25
Maximális nagyolási sebesség, nagy forgácsleválasztás
A minimális saroksugár nagyjából az átmérő fele plusz a kisülési rés, tehát egy 0,25 mm-es huzal 0,03 mm-es hézaggal közel 0,18 mm-es sugarat hagy. Ha a tervezés éles sarkot igényel, a program hozzáadhat egy kis hurkot, vagy a kezelőnek át kell váltania egy vékonyabb vezetékre. A vékonyabb vezeték lassabban vág, mert a keresztmetszet kisebb áramot visz; a gyakorlati kompromisszum az idő kontra pontosság.
Az anyagot és az átmérőt együtt kell figyelembe venni. A következő kártyák az egyes anyagcsaládok jellemző átmérőtartományait foglalják össze.
Molibdén 0,12-0,20 mm jellemző a nagy sebességű DK77-es gépekre; újrafelhasznált huzal; kopásálló, alacsony vezetőképességű. Sima sárgaréz 0,20-0,30 mm általános vágáshoz; alacsonyabb költség; szélesebb átmérőtűrés. Horganyzott sárgaréz 0,20-0,25 mm ajánlott simítóvágásokhoz; stabil kisülés; finomabb felület. Acélmagos 0,10-0,20 mm kúpos vágásokhoz és vékony alkatrészekhez; nagyon nagy szakítószilárdság.
Ha egy rajz keskeny, 0,15 mm-es résszélességet határoz meg, az egyetlen praktikus lehetőség a 0,10 mm-es molibdén- vagy acélmagos huzal, mivel a 0,20 mm-es huzal körülbelül 0,25 mm-es bevágást hagyna. Ez a fajta kényszer gyakori a kopott precíziós alkatrészek javításánál és a kisméretű formaalkatrészek gyártásánál. Ilyen esetekben a huzal anyagának nagy szakítószilárdságot kell biztosítania, hogy a vékony huzal ne szakadjon el a vágás során.
Kulcs elvitel: Először válassza ki az átmérőt a kívánt saroksugárból és résszélességből, majd válasszon olyan anyagot, amely megfelelő szakítószilárdsággal bírja ezt az átmérőt.
A szikraforgácsoló huzal anyaga a munkadarabhoz és az iparhoz
A munkadarab anyaga és a hozzá tartozó iparág a második határfeltétel. Megoldási oldalaink a formagyártásra, az űrrepülésre, a kohászatra, a karbantartásra és a speciális anyagokra terjednek ki, és minden területen más preferencia van a huzalanyaggal kapcsolatban.
Formagyártás
A formaacélt általában szikraforgácsolás előtt edzik, és a fényezési idő dönti el a fényezési időt. Az utolsó menetekhez horganyzott vagy diffúzióval lágyított huzal javasolt, mert a stabil kisülés vékonyabb fehér réteget és kisebb felületi érdességet hagy maga után. A nagyoló menetnél a sima sárgaréz csökkenti a költségeket.
Repülési ágazat
A nikkel alapú ötvözeteket és a titánt nehéz szikraforgácsolni, mert magas ürítési hőmérsékletet generálnak, és hajlamosak visszahegeszteni a törmeléket a felületre. A bevonatos huzal nagy szakítószilárdsággal és stabil kisüléssel csökkenti a huzalszakadás kockázatát mély vágások esetén, és egyenletesebb felületet biztosít. A diffúzióval lágyított huzalt gyakran alkalmazzák ebben a szektorban, mivel a magas alkatrészeken megbízható a menet.
Kohászati Ipar
A kohászati laboratóriumokban és gyártóüzemekben a huzal szikraforgácsot használnak próbadarabok és minták vágására rudakból, lemezekből és kovácsolt anyagokból. A vágási sebesség az elsődleges, ezért vastagabb sárgaréz vagy horganyzott huzal megfelelő. A felület minősége általában nem kritikus, mert a mintát utólag megőrlik.
Karbantartó és javító ipar
A javítóműhelyek elvágták a törött csavarokat, elkopott fogaskerekeket, megsérült kulcshornyokat és megmentett matricákat. A munkadarabok gyakran szennyezettek vagy mágnesesek, és a vágási körülmények messze nem ideálisak. Elfogadható az olcsó molibdén vagy sárgaréz huzal, mert a cél az anyag megbízható eltávolítása, nem pedig a prémium felület elérése. A DK77 nagy sebességű géppel rendelkező karbantartó műhelyekben a molibdénhuzal a gazdaságos szabvány.
Speciális anyagfeldolgozás
A keményfém, a PCD és más vezetőképes speciális anyagok az acéltól eltérően erodálódnak, mivel a kötőanyag fázis vezeti az áramot. A 0,15-0,20 mm-es finom bevonatú huzal kis kisülési energiával okoz a legkevesebb felületi sérülést a keményfémen. A diffúzióval lágyított huzal speciális anyagokhoz is jó választás, mert egyenletes felülete elkerüli a helyi áramkoncentrációt.
Kulcs elvitel: Válassza ki a drótanyagot aszerint, hogy mit vág, ne csak aszerint, hogy a gép mire képes: a precíziós alkatrészek megérdemlik a bevonatos huzalt, míg a durva karbantartási munkáknál molibdén vagy sima sárgaréz is használható.
Beszerzési szempontok: költség, minőség és szállítói megbízhatóság
Az EDM huzalt kilogrammonként értékesítik, de a költség számít a vágott terület négyzetmilliméterenkénti költsége. Egy olcsó huzal, amely óránként eltörik vagy rossz minőségű, többe kerül, mint egy prémium huzal, mert a megszakított vágás pazarolja a beállítási időt, kihagyja a vezetéket, és néha tönkreteszi a munkadarabot. Ha drótot vásárol, az alkatrészenkénti tényleges árat hasonlítsa össze, ne az orsónkénti árat.
A huzal minősége jelentősen eltér a szállítók között, még azonos névleges anyag esetén is. A következő ellenőrzések egyszerűen végrehajthatók, ha új köteg huzal érkezik.
Mit kell ellenőrizni, ha egy adag szikraforgácsolóhuzalt kap egy szállítótól.
Ellenőrizze az elemet
Elfogadható eredmény
Átmérő konzisztencia
0,005 mm alatti eltérés 10 m-es mintán; nincs vékonyabb a névleges mínusz 0,003 mm-nél
Felületi állapot
Egységes szín, nincsenek rozsdafoltok, nincsenek karcolások a bevonaton, nincs oxidpor az orsón
Orsó minősége
Egyenletes rétegek, nincsenek keresztezett fordulatok, szoros külső réteg, amely nem lazul meg szállítás közben
Mechanikai szilárdság
Szakítóvizsgálati tanúsítvány, vagy gyors töréspróba normál feszítés mellett, nyúlásmentes
Csomagolás
Lezárt műanyag vagy vákuumzacskó szárítószerrel; A vezetéket használat előtt ne tegye ki nedvességnek
A vásárlási csatorna megváltoztatja a várható támogatás mértékét is. Az alábbi összehasonlítás megmutatja, mit kell figyelembe vennie egy gyártóüzemnek, amikor a közvetlen gyártó és egy kereskedelmi vállalat vagy nagykereskedő között választ.
Választás a közvetlen gyártó és egy kereskedő cég között az EDM huzal beszerzéséhez.
Vásárlás közvetlen gyártótól
Műszaki támogatás vezetékekkel és gépparaméterekkel kapcsolatban
Konzisztens tételminőség, mert ugyanaz a gyár irányítja a folyamatot
Jobb értékesítés utáni válasz a gyártási problémákra
Vásárlás kereskedelmi cégtől vagy nagykereskedőtől
Alacsonyer price sometimes, due to large imports or stock clearance
Korlátozott műszaki ismeretek a gépbeállításokról
Különböző gyárakból származó tételek egy megrendelésben történő keverésének veszélye
Gyártóműhely számára a legbiztonságosabb megoldás, ha vezetéket vásárol a gépgyártótól vagy olyan beszállítótól, aki WEDM fogyóeszközökre szakosodott, és elemzési tanúsítványt tud adni. A huzalos szikraforgácsoló gépek közvetlen gyártójaként saját gépeinken és saját minőségirányítási rendszerünk alatt teszteljük az általunk javasolt huzalanyagokat, így a huzal garantáltan illeszkedik a tápellátáshoz és a vezetőrendszerhez. Ez csökkenti a próba és hiba időszakát, amellyel minden új üzemnek szembe kell néznie.
Kulcs elvitel: Értékelje a vezetéket a jó alkatrészenkénti költség alapján; Minden új tételnél mérje meg az átmérőt, a felületet, az orsószilárdságot és a szakítószilárdságot, és előnyben részesítse a műszaki támogatást nyújtó gyártót vagy szakbeszállítót.
GYIK: EDM huzalanyagokkal kapcsolatos kérdések valódi műhelyektől
Ezeket a kérdéseket halljuk leggyakrabban gépvásárlóktól és üzemeltetőktől az EDM huzalanyagokkal kapcsolatban.
Mi a legelterjedtebb EDM huzalanyag?
Sárgaréz wire, typically a copper-zinc alloy with a ratio of 65/35 in Asia and 63/37 in North America and Europe. It accounts for the largest share of WEDM wire consumption because it offers a good balance of cost and cutting performance for general work.
Miért használnak még mindig molibdénhuzalt az EDM-ben?
Molibdén wire is used in high-speed wire-cut machines because it can be reused. The wire runs back and forth under low tension, so wear is spread over a long length, and the consumable cost per part is very low. Its wear resistance is high, but its electrical conductivity is lower than brass or coated wire, which limits maximum cutting speed.
A bevonatos huzal valóban javítja a felület minőségét?
Igen. A cinkben gazdag bevonat alacsonyabb hőmérsékleten elpárolog, ami stabilabbá teszi a kisülést és csökkenti a munkadarabon maradt kráterek méretét. Ennek eredményeként a felületi érdesség a simítás után kisebb, és a polírozási idő észrevehetően csökkenthető.
Használhatok sárgarézhuzalt olyan gépen, amelyet molibdénhuzalhoz terveztek?
Ez nem egy egyszerű csere. A nagysebességű gépek a molibdénhuzal tulajdonságainak megfelelően állítják be impulzusparamétereiket, feszültségüket és vezetőigazításukat. Ha a sárgaréz huzalt e beállítások megváltoztatása nélkül vezeti, az gyakori töréseket és gyenge vágást okozhat. Ha módosítani szeretné a vezetékcsaládot, először konzultáljon a gép gyártójával; a DK77 sorozatnál általában azt javasoljuk, hogy maradjon a molibdénhuzalnál.
Mennyire befolyásolja a drótanyag az alkatrészenkénti költséget?
A huzalfogyasztás az alkatrész összköltségének csak kis részét teszi ki; a nagyobb költség a gépidő és a kezelői idő. Egy olcsó, lassabban vágódó és gyakrabban szakadó huzal 20-30%-kal növelheti az alkatrészenkénti költséget, még akkor is, ha a huzal kilogrammonkénti ára alacsony. A megbízható bevonatos huzal általában nagyobb vágási sebességgel és kevesebb megszakítással megtérül.
A huzal anyaga befolyásolja a kúpos vágás pontosságát?
Igen. A kúpos vágás során a huzal ferde, és az átmérőben vagy a szakítószilárdságban bekövetkező bármilyen változás miatt a tényleges vágási szög eltér a programozott szögtől. A nagy kúpú gépeknél, mint a DKD sorozat, használjon nagy szakítószilárdságú, nagyon egyenletes átmérőjű huzalt, például horganyzott vagy diffúzióval lágyított huzalt, és kerülje a vágási zónában már elhasználódott huzal újrafelhasználását.
Kulcs elvitel: A megfelelő szikraforgácsoló huzalanyag a gép típusától, a munkadarab anyagától és a sebesség, a kidolgozás és a költség közötti egyensúlytól függ; ez a hat válasz a leggyakoribb forgatókönyveket fedi le.
Végső ajánlás
Ha csak egy ötletet vesz át ebből a cikkből, legyen ez: válassza ki az EDM huzal anyagát ugyanolyan gondosan, mint a gépet. A huzal nem egy alacsony értékű fogyóeszköz, amelyet csak az ár alapján lehet megvásárolni; ez egy aktív folyamatváltozó, amely együtt működik a tápegységgel, a dielektrikummal és a CNC programmal.
A DK77 nagysebességű gépeknél maradjon jó minőségű, 0,12-0,20 mm-es molibdénhuzal.
A PS-C és DK-BC közepes sebességű gépeknél használjon sima sárgaréz nagyoláshoz és horganyzott sárgaréz a befejezéshez.
A DKD nagy kúpos gépekhez válasszon cinkbevonatú vagy diffúzióval lágyított huzalt, ellenőrzött átmérőjű konzisztenciával.
A huzalátmérőt a rajz saroksugárából és résszélességéből válassza ki, ne a készletből.
Teszteljen egy orsót, mielőtt nagykereskedelmi rendelést vállalna, és mérje meg a vágási sebességet, a felületi minőséget és a huzalfogyasztást.
Vásároljon olyan gyártótól vagy műszaki beszállítótól, aki valós gépadatokkal és minőségi tanúsítvánnyal tudja alátámasztani a vezetéket.
Ha a gép, a huzalanyag és a folyamatparaméterek összeegyeztethetők, a huzal szikraforgácsolás az egyik leginkább megismételhető és legolcsóbban elérhető precíziós folyamattá válik. Saját műhelyünk több tízezer munkadarabot vágott le az elmúlt két évtizedben, és a huzalválasztás minden fejlesztése mérhető sebesség- és minőségnövekedést eredményezett.
Kulcs elvitel: A gépsorozat, a munkadarab-követelmények és az ellenőrzött beszállítói minőség által vezérelt, tudatos huzalanyag-választás a leggyorsabb és legalacsonyabb költségű frissítés, amelyet egy WEDM műhely készíthet.