Otthon / Hírek / Ipari hírek / Huzal szikraforgácsolás repülőgépekhez: Precíziós vágási útmutató a kritikus alkatrészekhez
Huzal szikraforgácsolás repülőgépekhez: Precíziós vágási útmutató a kritikus alkatrészekhez
Otthon / Hírek / Ipari hírek / Huzal szikraforgácsolás repülőgépekhez: Precíziós vágási útmutató a kritikus alkatrészekhez
Huzal szikraforgácsolás repülőgépekhez: Precíziós vágási útmutató a kritikus alkatrészekhez
2026-09-15
Az Ön üzlete egy adag Inconel 718 turbinalapát-zárólemezt, egy köteg titán tűzzárat és egy edzett D2-es betétkészletet kap a futómű kovácsolószerszámához. A rajz ±0,005 mm-es profiltűréseket, Ra 0,8 μm-nél jobb felületkezelést és mikrorepedésektől mentes újraöntött réteget ír elő. A gyártási ütemterv hét napot biztosít.
Az ehhez hasonló követelmények miatt a huzal szikraforgácsolás olyan stabil helyet foglal el a repülőgépgyártásban. Huzalos szikraforgácsolás – más néven huzalvágott EDM vagy WEDM – szabályozott elektromos kisülésekkel távolítja el az anyagokat egy dielektromos folyadékban, így a munkadarab keménysége és szívóssága nem korlátozza a folyamatot, ahogyan a marást vagy köszörülést. Azokat az anyagokat, amelyeket nehéz vagy lehetetlen élszerszámmal vágni, még mindig kész profilra lehet vágni. A repüléstechnikai szaküzletek évtizedek óta támaszkodnak erre az eljárásra a fenyőfák nyílásai, hűtőberendezések, precíziós konzolok, tömítőgyűrűk és vékonyfalú házak esetében, ahol a sorja, a szerszám elhajlása és a köszörülési égés nem elfogadható.
Ez az útmutató bemutatja, hogyan viselkedik az eljárás repülőgép-ipari anyagokon, hol húzódnak a tűrés, a felületi minőség és a felületi integritás gyakorlati határai, melyik géposztályt érdemes figyelembe venni egy adott alkatrészcsaládnál, és mit kell ellenőrizni a rendelés leadása előtt – beleértve a vágási tesztet saját anyagán.
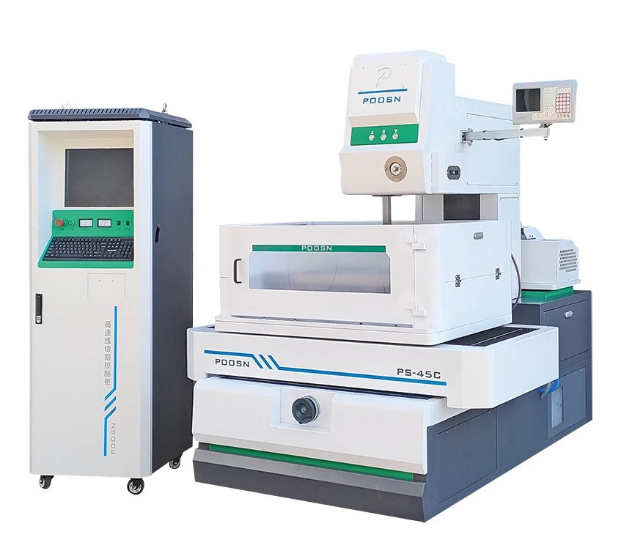
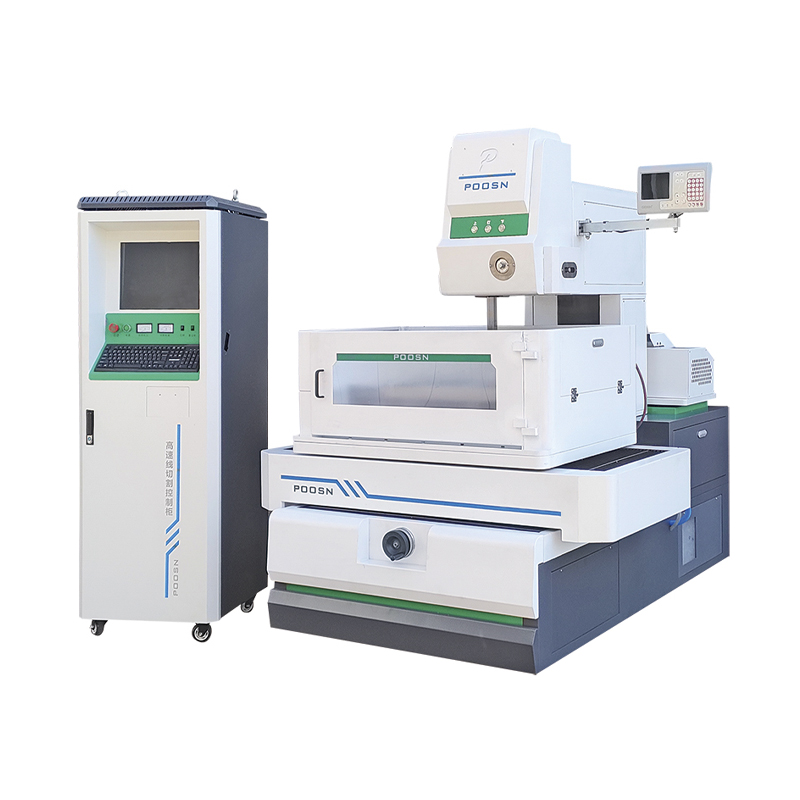
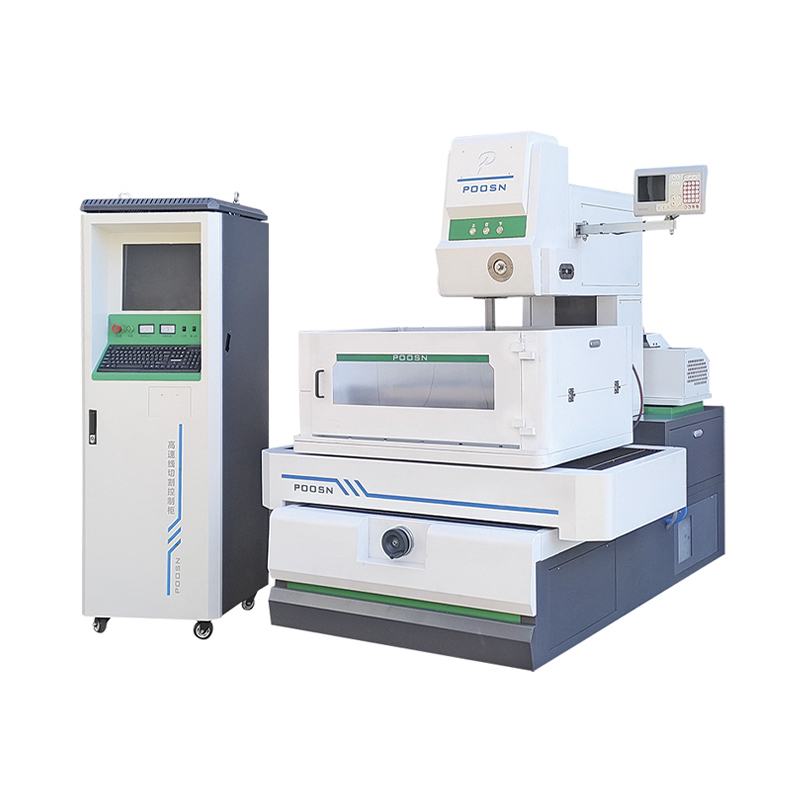
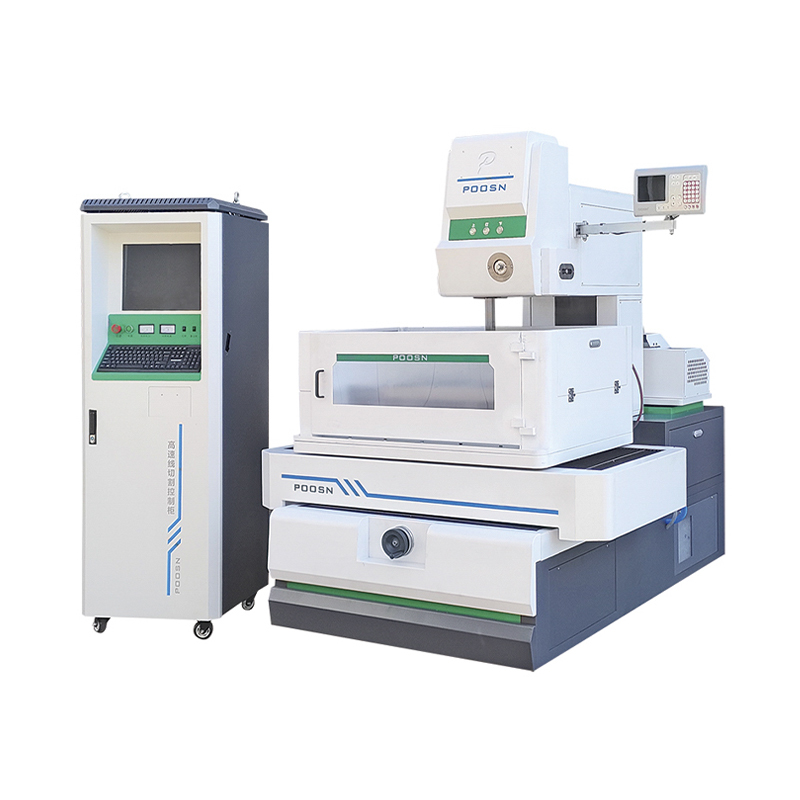
POOSN PSC sorozatú közepes sebességű huzalos szikraforgácsoló gép – többmenetes vágás precíziós alkatrészekhez és szerszámokhoz.
Legfontosabb következtetés: A huzal szikraforgácsolását akkor érdemes értékelni, ha a keménységnek, a szűk tűrésnek és a felületi integritásnak ugyanazon a részen kell teljesülnie. Az útmutató további része bemutatja az anyagok viselkedését, a tűréshatárokat és a kidolgozási határokat, a gép kiválasztását, és azt, hogy mit kell ellenőrizni rendelés előtt.
Miért használják a vezetékes szikraforgácsolást repülőgép-alkatrészekhez?
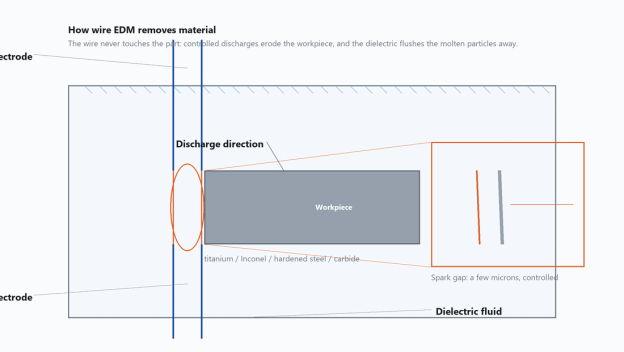
A huzalos szikraforgácsolás minden kisülést generál egy vékony feszültség alatt álló huzalelektróda és a munkadarab között, miközben a vágási zóna dielektromos folyadékba merül (vagy átöblíti). A huzal soha nem ér hozzá az alkatrészhez, a szikraköz néhány mikronon belül marad, és a dielektrikum elviszi az olvadt részecskéket. Mivel a vágási erő lényegében nulla, a vékony falak nem hajlanak meg, a kényes részek nem szakadnak el, és nincs élszerszám, amelyet leforgácsolhatna vagy eltörhetne. Ez teszi a CNC huzalos szikraforgácsoló gépet természetes illeszkedéssé azokhoz az alkatrészekhez, amelyek egyébként mechanikai terhelés hatására eltorzulnának.
Négy jellemző a legfontosabb az űrkutatásban:
Az anyag keménysége nem akadály. Egy teljesen edzett szerszámacél betét, egy öntött Inconel ház és egy szinterezett keményfém kopóbetét vágható ugyanazon a gépen; ami változik, az az elérhető előtolási sebesség, nem a megvalósíthatóság.
A hőhatás zóna vékony. Mivel minden kisülés csak mikromásodpercekig tart, és a dielektrikum azonnal kioltja a felületet, az érintett réteg sokkal vékonyabb, mint lézeres vagy plazmavágásnál.
Nincs mechanikus sorja. Az újraöntött réteg a kontúr mentén egyenletes, és kézi befejezés helyett trimmeléssel vezérelhető.
A halomvágás praktikus. Több vékony lap összefogható és egy kötegként vágható, ami növeli a tömítőlemezek és alátétek termelékenységét.
A repülőgépgyártás tervezése minden egyes új alkatrész esetében lefuttatja a gyártás vagy a vásárlás és a folyamat összehasonlítását. A legelterjedtebb összehasonlítás a huzal szikraforgácsolása a CNC marással, lézervágással és abrazív vízsugárral azonos geometria esetén.
Hogyan távolítja el az anyagot a huzal szikraforgácsolása: a huzalelektróda soha nem érinti a munkadarabot, és a dielektrikum elviszi az olvadt részecskéket.
Legfontosabb következtetés: A vezetékes szikraforgácsolást az űrrepüléshez választják, ha a prioritás a nulla vágási erő, a vékony hőhatás zóna, a sorjamentes él és a vékony alkatrészek egy összeállításban történő egymásra vágásának lehetősége.
Huzalos szikraforgácsoláshoz alkalmas repülési anyagok
A repülőgépgyártás a nagy teljesítményű ötvözetek szűk családját használja, és ezek többségét nehéz hagyományos módszerekkel megmunkálni: titánötvözetek, nikkel alapú szuperötvözetek, nagy szilárdságú acélok, keményfém szerszámanyagok és alumínium vázötvözetek. Mindegyik csoport eltérően viselkedik az EDM-résben, és ezek a különbségek befolyásolják az előtolási sebességet, a huzalfeszességet és az öblítés beállításait. A fémvágó szikraforgácsoló gép nem függ a forgácsolóéltől, így a keménység nem akadályozza meg – de a hővezető képesség, az olvadáspont és az anyag újraszilárdulása továbbra is formálja az eredményt.
Az alábbi táblázat összefoglalja, hogy ezek az anyagok általában hogyan reagálnak közepes és nagy sebességű WEDM-berendezéseken, molibdénhuzal-elektródával és szabványos vágási paraméterekkel.
A közönséges űrrepülési anyagok tipikus viselkedése huzalos szikraforgácsolásban
Anyag
Űrhajózás
Tipikus állapot
Viselkedés a vágásban
Ti-6Al-4V titánötvözet
Repülőgép tartókonzolok, tűzzárak, kötőelemek
Lágyított vagy hőkezelt, HRC 30-36
Tisztán vág közepes sebességgel; jó végeredmény több vágással; az öblítés fontos a titánrészecskék eltávolításához.
Inconel 718 nikkel alapú szuperötvözet
Turbina tárcsák, burkolatok, tömítések
Oldattal kezelt és öregített, HRC 36-44
lassabb, mint az acél; az alacsonyabb áramsűrűség segít elkerülni a mikrorepedéseket; az átdolgozott réteg vezérléséhez használjon külön átfutó meneteket.
Gyors vágás és kiváló végeredmény; a keménység nem csökkenti az előtolási sebességet.
Volfrámkarbid
Vágószerszámok, kopóbetétek, mérőeszközök
Szinterezett, nagyon kemény
Lassú; alacsony energiát igényel a repedés elkerülése érdekében; a finom vezeték és az alacsony teljesítmény biztosítja a legjobb élt.
Alumínium 7075-T6
Repülőgép-tartozékok, konzolok, prototípusok
HRC 20-24
Leggyorsabb vágás; alacsony átdolgozás; egymásra rakott alkatrészekhez alkalmas.
Gyengén ötvözött acél 4340
Futómű alkatrészek
Edzett, HRC 40-50
Jó vágási sebesség; egyenletes kivitel; a szabványos öblítés jól működik.
A relatív nagyolási sebesség számít a gyártástervezésben. Az alábbi rangsor minőségi és tervezési útmutató, nem pedig mért érték – a tényleges eredmény a munkadarab magasságától, a huzalátmérőtől, az öblítési körülményektől és a generátor beállításaitól függ.
Elterjedt repülési anyagok relatív nagyolási sebessége huzalos szikraforgácsolásban
Anyag
Relatív durva vágási sebesség
Fő ok
Alumínium 7075-T6
Leggyorsabb
Magas hővezető képesség, alacsony olvadáspont, tiszta öblítés
Gyengén ötvözött acél 4340
Gyors
Az acél elvezeti a hőt és tisztán öblíti le
Edzett szerszámacél (D2, H13)
Gyors
A keménység nem csökkenti az előtolási sebességet, de az iszapot át kell öblíteni
Ti-6Al-4V
Mérsékelt
Az alacsony hővezetőképesség a hőt a résben koncentrálja, ezért az előrehaladásnak mérsékeltnek kell lennie, hogy elkerülje a huzalszakadást
Inconel 718
Lassú
Magas olvadási hőmérséklet alacsony hővezető képességgel kombinálva
Volfrámkarbid
Lassúest
Alacsony energia szükséges a mikrorepedések elkerülése érdekében
Ennek a rangsornak gyakorlati következményei vannak. Az alumíniumban végzett munka többször gyorsabban futhat, mint egy ezzel egyenértékű keményfém. Ugyanezek a különbségek befolyásolják a gépválasztást: a főként szuperötvözeteket vágó műhely a finom impulzusvezérlés és a robusztus huzalhajtás előnyeit élvezi, míg az alumíniumot és acélt vágó műhelyben egyszerűbb gépek is működhetnek nagyobb áteresztőképességgel. Ez azt is megmagyarázza, hogy a többvágásos stratégiák miért szabványosak az űrhajózásban – az első vágás meghatározza a formát, és egy vagy két vágási lépés javítja a felületet, és eltávolítja az újraöntött réteg nagy részét. A titán és Inconel alkatrészeken ezek a vágási lépések gyakran a különbséget jelentik az elutasított és a jóváhagyott alkatrészek között.
Négy gyakorlati megjegyzés a paraméterek beállítása előtt:
A vágásból származó titánpor koptató hatású; gondosan szűrje le a dielektrikumot, és ütemterv szerint cserélje ki a szűrőanyagot.
A nikkel alapú szuperötvözetek keményedhetnek, ha a vágás elakad; tartsa stabilan az öblítési nyomást és figyelje a résfeszültséget.
A keményfémet új vagy csaknem új huzallal kell vágni, hogy elkerüljük a huzalkopás okozta elvékonyodást.
Egymásra rakott alumínium alkatrészek esetén adjon hozzá egy fedőlapot, hogy megvédje az első réteget a huzalbehatolástól.
Legfontosabb következtetés: Párosítsa paramétereit az ötvözetcsaládhoz, ne pedig egyetlen általános beállításhoz; a titán és nikkel szuperötvözetek szabályozott energiát és fegyelmezett vágási meneteket igényelnek, míg az acél és az alumínium magasabb előtolási sebességet biztosít.
Huzal EDM kontra CNC marás, lézeres vágás és vízsugár
A huzal szikraforgácsolás összehasonlítása hagyományos és termikus vágási eljárásokkal reprezentatív repülőgép-alkatrészek esetében
Kritérium
Huzal EDM
CNC marás
Lézeres vágás
Csiszoló vízsugár
Sorjaképződés
Egyik sem
A széleken gyakori
Kisebb salak
Egyik sem
Szerszámkopás
Elfogyasztott vezeték; nincs rögzített szerszámkopás
Keményötvözetekben jelentős
Az optika romlik
Fúvóka kopása
Hőhatás zóna
Vékony újraöntött réteg
Minimális
Nagy HAZ
Egyik sem
Edzett anyag
Kiváló
Szegénytől tisztességesig
Jó
Jó
Vékonyfalú integritás
Kiváló
Elhajlás veszélye
Hőtorzulás
Víznyomás veszélye
Veremvágás
Igen
Ritkán
Igen, but HAZ between layers
Igen, but edges flare
Szerszámköltség
Alacsony
Magas a kemény anyagokhoz
Mérsékelt
Mérsékelt
A táblázat fontos olvasata nem az, hogy a vezetékes EDM minden sort nyer. A marás gyakran gyorsabb a nagy, puha anyagú zsebek esetében, és a vízsugarat részesítik előnyben nagyon vastag lemezeknél, ahol a felületkezelés nem kritikus. A huzalos szikraforgácsolás akkor a legjobb, ha az alkatrész vékony, bonyolult, edzett anyagból készült, vagy egy kötegbe van vágva, ahol az élminőségnek sok rétegben azonosnak kell lennie.
A gyakorlatban a repülőgép-alkatrészeket gyakran eljárások kombinálásával állítják elő. Egy alkatrész megőrölhető az ömlesztett anyag eltávolítása érdekében, hőkezelhető, majd a huzal végleges formára vágható. Ez a hibrid útvonal lerövidíti a ciklusidőt és megőrzi a keménységtől függő jellemzők pontosságát. Mivel a folyamat az első beállítás után felügyelet nélkül fut, egy kezelő több gépet is felügyelhet csúcsidőn kívül, ami javítja a gép kihasználtságát.
Legfontosabb következtetés: A huzalos szikraforgácsolás a megfelelő választás vékony, bonyolult, edzett vagy egymásra vágott alkatrészekhez; A marás és a vízsugár jobb megoldások maradnak a nagyméretű puha anyagok eltávolítására vagy vastag lemezekre, ahol a felületkezelés nem kritikus.
Tűrések, felületkezelés és felületi integritás
Az űrrepülési rajzok három felülettel kapcsolatos jellemzőt szabályoznak: méretpontosság, felületi érdesség és kohászati integritás. A vezetékes EDM főként az áthaladások számán keresztül szólítja meg őket. Az első lépés a durva vágás; minden következő lépés alacsonyabb energiával fut, eltolással, és javítja a felületet, és eltávolítja az újraöntött réteg nagy részét. A vezérlőrendszer minden lépésnél ugyanazt a huzalpályát tartja, tehát ami a menetek között változik, az az impulzusenergia, az eltolás és az előtolás.
Eltávolítja az újraöntött réteg nagy részét; csökkenti a hullámosságot
3. passz
Befejezés
Végső méretek és érdesség számos repülési alkatrészhez
4. bérlet (opcionális)
Ultra-finish
Tömítő felületek és a fáradás szempontjából kritikus élek
A géptől, az anyagtól, a munkadarab merevségétől és a generátor beállításaitól függ, hogy egy adott alkatrésznek hány menetre van szüksége, és milyen befejezés érhető el. Éppen ezért a saját munkadarabon végzett forgácsolási teszt a praktikus módja ennek megerősítésére. Referenciaként a POOSN által közzétett sorozat alapvonala 0,02 mm-es megmunkálási pontosság, a legújabb iteráció szerint legfeljebb ±0,012 mm, a felületi érdesség pedig Ra ≤ 1,2 μm-ig.
A felület integritása az a tényező, amely elválasztja az űrrepülési huzal szikraforgácsolását az általános huzalvágástól. Az újraöntött réteg – a fehér réteg – egy vékony, újra megszilárdult film, amely durva áthaladás után a vágott élen maradt. Az ipari gyakorlatban az impulzusenergiától függően gyakran 15-30 μm nagyságrendű fehér réteget hagynak hátra a durva vágásról; a trimmelés általában körülbelül 5 μm alá viszi, és a finom felület ismét lejjebb kerül. Ha ez a réteg mikrorepedéseket tartalmaz, akkor a turbina tárcsáján vagy szerkezeti tartókonzoljává válhat. A gyakorlati következmény a pontos számtól függetlenül ugyanaz: egy tanúsított repülőgép-alkatrésznek a durva vágás után normál esetben legalább egy trimmelési lépéssel kell rendelkeznie, és az elfogadható fehérréteg-határt meg kell határozni a megrendelésben vagy a rajzon.
A vevőknek kohászati értékelést kell kérniük, amikor új eljárást vagy anyagot minősítenek. A szokásos gyakorlat az alkatrész metszése, a keresztmetszet polírozása és maratása, a szél mikroszkóp alatti vizsgálata és az eredmény rögzítése. Az értékelés az első cikk-ellenőrzési jelentés részévé válik, és a program teljes időtartama alatt megmarad.
A kúpos vágás saját hatással van a felület integritására. Ha a huzal ferdén fut, a kisülési út az egyik oldalon hosszabb, ami megváltoztatja a helyi felületet, és tompább élt hagyhat a belső sugáron. A nagy kúpos szögekre tervezett gépek ezt csökkentik azáltal, hogy a huzalvezetőket a munkadarab közelében tartják, és mindkét oldalon egyenletes öblítést biztosítanak – ez a részlet fontos a ferde tömítési felületek és hasonló jellemzők szempontjából. Ahol az alkatrész nagy kúpos szöget igényel, nagy kúpos WEDM gépre lehet szükség; a standard gépeken a kúpos képesség sokkal kisebb.
Legfontosabb következtetés: Tervezzen meg minden repülőgépes huzal szikraforgácsolási munkát legalább egy vágási menettel a durva vágás után, határozza meg az elfogadható fehérréteg-határt a rajzon vagy a beszerzési rendelésen, és erősítse meg az elérhető tűréshatárt és fejezze be egy vágási teszttel a saját részéről.
Hogyan válasszunk vezetékes szikraforgácsológépet a repüléshez
Az űrrepülésben a huzalos szikraforgácsoló gépek három osztálya általános: a nagy sebességű huzalos szikraforgácsológép, a közepes sebességű huzalos szikraforgácsológép és a nagy kúpos huzalos szikraforgácsológép. A közepes sebességű gépet gyakran megfelelő választási lehetőségnek tekintik a szűk tűréseket és ellenőrzött felületkezelést igénylő repülési hardverekhez, mert egyensúlyban van a pontosság, a kidolgozás és az üzemeltetési költségek között. High-speed machines remain useful for rough cutting, tooling preparation and lower-cost prototyping. A nagy kúpos gépeket ott használják, ahol maga a geometria meredek szöget igényel. Mivel a helyes választás az alkatrészkeveréktől függ, a kiválasztást a munkából kell kiindulni, nem pedig egyetlen specifikációból.
Kezdje a munkaborítékkal. Az űrrepülőgép-alkatrészek meglepően nagyok lehetnek – például egy titán keretelem átmérője több mint egy méter –, de a precíziós alkatrészek többsége kényelmesen elfér egy közepes méretű burkolatban. Az alábbi ellenőrzőlistát javasoljuk az idézetek összehasonlításához:
Soroljon fel minden alkatrészcsaládot a borítékmérettel, az anyaggal, a kúpos szöggel és a kívánt felülettel.
Számítsa ki a havi vágott métereket, hogy döntsön egy és két gép között.
Győződjön meg arról, hogy a gép felügyelet nélkül működik, beleértve a megbízható automatikus huzalbefűzést.
A megrendelés kiadása előtt kérjen vágási tesztet a tényleges anyagára és geometriájára vonatkozóan.
Hasonlítsa össze a képzési programot és a pótalkatrészek válaszidejét a beszállítók között.
A géposztályon túl a konfiguráció számít: nagy pontosságú szervotengely üvegskálás visszacsatolással, automatikus huzalfeszesség-szabályozás, dielektromos hűtőegység a termikus stabilitás érdekében, valamint könnyen szervizelhető szűrőrendszer. Sok vásárló anyag szerint rendezett tárolt paraméterkönyvtárat is kér, így a kezelőknek nem kell minden új ötvözethez újraépíteniük a beállításokat. A nagy pontosságú vezetékes szikraforgácsolás nem egy cikkszám; ez a mechanikai beállítás, a vezérlés minősége és a kezelő azon képessége, hogy leolvassa a hézagviszonyokat.
Legfontosabb következtetés: Válassza ki a géposztályt az alkatrészkeverékből és a munkakörből, ne egyetlen specifikációból, és ellenőrizze a konfigurációs részleteket – szervo visszacsatolás, huzalfeszesség-szabályozás, szűrés és anyagparaméter-könyvtár –, amelyek meghatározzák a valós pontosságot.