Vegyünk egy tipikus munkát. Egy Tier 1 fékszállítónak 240 edzett D2 betétre van szüksége, mindegyik 0,6 mm-es tömítőhoronnyal, amelyeknek szűk szélességtűrést kell tartaniuk – és meg kell tartaniuk 60 HRC-ig történő edzés után. Miután a nyersdarabok megkeményedtek, a prototípusokat vágó marócella már nem tudja megtartani a hornyot, és a köszörüléshez egyedi formájú korongra és három hetes rögzítésre van szükség. Ez a megjegyzés a rajz sarkában az, ami áthelyezi a munkát egy huzalos szikraforgácsológépre.
Ez az útmutató azoknak szól, akik ezt a hívást felkeresik: szerszámtermek vezetői, folyamatmérnökök és beszerzési csapatok, akik értékelik a huzal szikraforgácsolását az autóipari szerszámokhoz – sajtolószerszám-betétek, lyukasztók, formabetétek, keményfém vágószerszámok és EV lamináló szerszámok. Tartalmazza, hová illeszkedik a folyamat, milyen tűréseket tarthat fenn, miben térnek el a géposztályok, és mit kell ellenőrizni a rendelés feladása előtt.
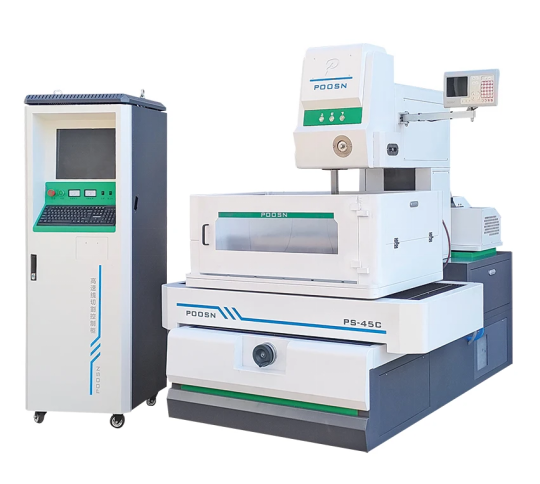
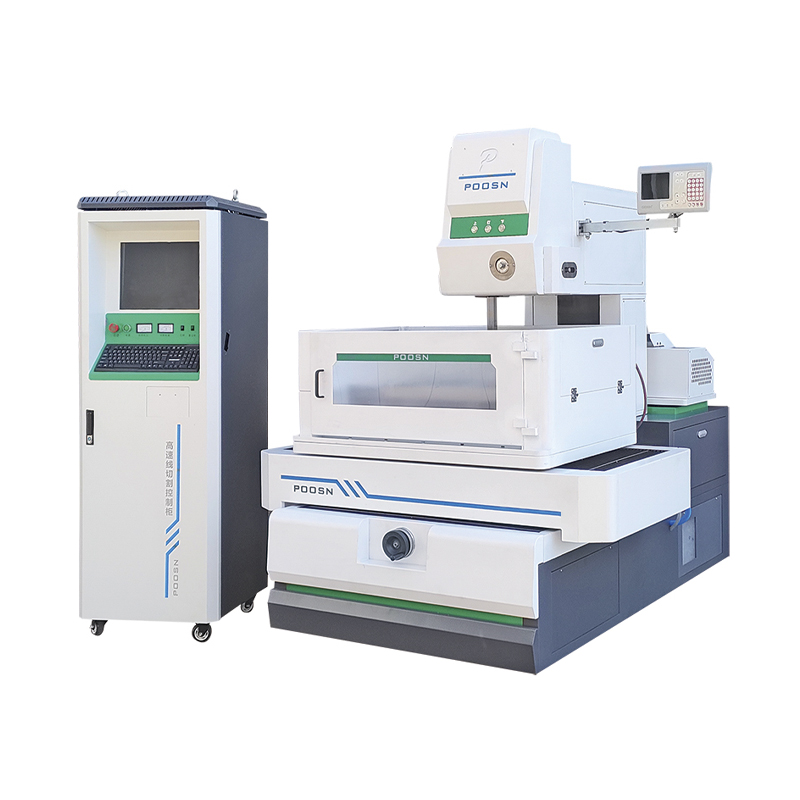
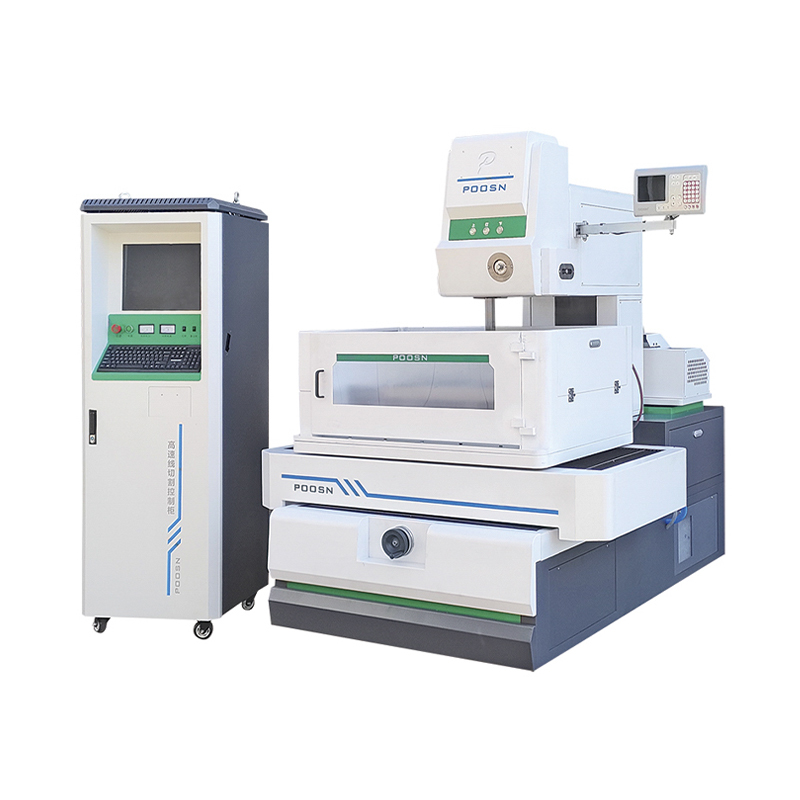
POOSN PSC sorozatú közepes sebességű huzalos szikraforgácsoló gép CNC vezérlőszekrényével – többmenetes vágás precíziós szerszámozáshoz és edzett lapkákhoz.
Huzalos EDM – más néven huzalvágott EDM vagy WEDM – szabályozott elektromos kisülésekkel távolítja el az anyagot egy vékony huzalelektróda és a munkadarab között, ionmentesített vízbe merülve vagy átöblítve. Mivel a huzal soha nem érinti az alkatrészt, a keménység, a falvastagság és a jellemzők mérete nem jelent akadályt: az edzett acélt és a keményfémet, amelyet egyetlen vágóél sem tud megmunkálni, egy összeállításban vágják a végső méretre, vágási erő és mechanikai sorja nélkül.
A mérnöki kérdés nem az, hogy egy huzalos szikraforgácsológép képes-e elkészíteni az alkatrészt. Általában lehet. A kérdés az, hogy melyik géposztályra, melyik munkakörre és melyik kúpos képességre van szüksége a munkának – és az a vásárlási képesség, amelyet az üzlet soha nem fog használni, a legáltalánosabb módja annak, hogy ezt a vásárlást rosszul tegyék.
Miért használják a huzal szikraforgácsolót az autóiparban?
Négy megszorítás kényszeríti az autóipari szerszámokat a WEDM irányába, és ezek általában együtt jelennek meg, nem pedig egyenként.
Keménység hőkezelés után. A betétek és lyukasztók átedzettek, karburizáltak (általában 0,6–1,2 mm-es házmélységgel) vagy cementezett keményfémből készülnek, mert több százezer ütést kell kibírniuk. A WEDM szikraerózióval távolítja el az anyagot, nem pedig vágóéllel, így az edzett D2 vagy SKD11 lapka keményedés után a méretre simítható – az edzett rész csiszolásával járó torzulási kockázat nélkül.
A funkció mérete a vágósugár alatt van. A 0,6 mm-es tömítőhoronynak olyan saroksugára van, amelyet a gyakorlati szármaró nem tud előállítani, és ugyanaz a fal akadályozza meg a 0,4 mm-es befecskendezőnyílást vagy egy négyzetes belső sarkot. A huzal a szerszám: nincs kompenzálandó szerszám saroksugár, és nincs minimális belső sugár a huzal sugarán és a szikraközön túl.
Nincs vágóerő. Vékony falú házak, 0,8 mm-es bordák a szerkezeti konzolon és hosszú, karcsú magok elhajlanak a marási terhelések hatására. A WEDM lényegében nem fejt ki mechanikai erőt, így egy 0,5 mm-es fal támaszték és rugózás nélkül vágható.
Felülvizsgálati gyakoriság. A bélyegzőszerszám többször is módosítható a járműprogram során, ahogy megérkeznek az arculatfelújítások, a díszítési változatok és a regionális specifikációk. A WEDM-en ez egy programszerkesztés, nem pedig egy új elektróda, fixture vagy formaeszköz, ami alacsony és közepes hangerő esetén gyakran meghaladja a lassabb vágási sebességet.
Ökölszabály: ha az alkatrész vezetőképes, keményebb, mint kb. 45 HRC, és 1 mm-nél keskenyebb alakzatot vagy 1,5 mm-nél vékonyabb falat hordoz, a huzal szikraforgácsolás kezdettől fogva a folyamat útvonalához tartozik, nem adják hozzá mentési műveletként a marás sikertelensége után.
Elterjedt autóalkatrészek, matricák és szerszámok huzalos szikraforgácsolóval vágva
Ezek azok az alkalmazások, amelyek ténylegesen megérkeznek a gépre. A minta konzisztens: az alkatrész edzett, vékony vagy geometriailag blokkolt a hagyományos maróhoz.
Csak tipikus referenciaértékek. A tényleges eredmények a gép konfigurációjától, a munkadarab anyagától és vastagságától, a vágási paraméterektől, a menetek számától, a hőviszonyoktól és a vizsgálati módszertől függenek. Ezek a számok nem jelentenek garantált értéket egyetlen gép esetében sem, és nem szabad szerződéses tűrésként hivatkozni rájuk.
Alkatrész kategória
Tipikus anyag
Tipikus referencia tolerancia
Ok: WEDM van megadva
Bélyegző szerszámbetétek, lyukasztók és lehúzók
D2, SKD11, Cr12MoV, keményfém
0,003-0,008 mm
Vágja a keményedés után; nincs csiszolási torzulás
Présöntő és fröccsöntő betétek
H13, 8407, S136
0,005-0,010 mm
Mély keskeny bordák és húzott falak
Váltóvillák és szinkronizáló szerszámok
20MnCr5, SCM415
0,008-0,012 mm
Karburizált felületek és szűk szögletes jellemzők
Féknyereg tömítés hornyok
Öntöttvas, alumínium ötvözet
0,008-0,015 mm
A horony szélessége a vágósugár alatt
Injektor-ülékek és permetezőnyílások
Edzett rozsdamentes, szerszámacél
0,003-0,006 mm
Kerekség és felületi integritás furaton belül
Érzékelőházak és csatlakozóbetétek
Sárgaréz, berillium réz
0,010-0,020 mm
Vékony falak, amelyek nem bírják a szorítóerőt
Keményfém vágószerszámok, vágóélek és dörzsárak
Volfrámkarbid
0,003-0,008 mm
Keménység meghaladja a gazdaságos csiszolókorong élettartamát
EV motor laminálás és forgórészek
Keményfém, edzett szerszámacél
0,002-0,005 mm
Sorjamentes élek és halmozott laminálási pontosság
Két kategória önállóan fizet a gépért. Az edzett bélyegzőbetétek a klasszikus esetek; Az elektromos gépek lamináló szerszámai a leggyorsabban növekednek, mivel az ott lévő sorja több ezer egymásra rakott lapon megsokszorozódik, és rövidzárlatot okozhat a kész állórészben vagy forgórészben. A huzal szikraforgácsolás sorjamentes éleket állíthat elő, a további befejező lépések pedig jelentősen csökkenthetik az újraöntött réteg vastagságát és javíthatják a felület integritását.
Autóipari huzal szikraforgácsolásához megfelelő anyagok
Az EDM-et gyakran anyagagnosztikusnak nevezik, mert csak elektromos vezetőképességre van szüksége. A gyakorlatban a kohászat továbbra is változtatja a vágási sebességet, a felület integritását és a szükséges lépések számát – a különbségek elég nagyok ahhoz, hogy befolyásolják az árajánlatot.
Anyagcsoport
Viselkedés a WEDM-ben
Gyakorlati megjegyzés
Edzett szerszámacélok (D2, SKD11, Cr12MoV, H13)
A legegyszerűbb csoport: jól viselkedjen, tisztán öblítse le, tartsa a toleranciát a passzok között
A 40 mm-es lapkán végzett többmenetes vágások finom felületet érnek el
Karburizált és edzett acélok
A lágyabb mag feletti kemény tok különböző sebességgel erodálódik; a vezeték lemarad a tokban és felgyorsul a magban
Csökkentse a nagyolási paramétereket és ellenőrizze az öblítést; a sarkok mutatják először a különbséget
Cementált keményfém
Jól vág, de a mikrorepedés és a kobalt kimerülése valós kockázatot jelent nagy kisülési energia mellett
Kisebb energiaigényű nagyolás plusz egy vagy két extra trimmelés
Titán és nikkel ötvözetek (Ti-6Al-4V, Inconel)
Vágjon lassabban, mint az azonos vastagságú acél; újradolgozási réteg kockázata, ha a vágásokat kihagyja
A három menetes minimum általános ott, ahol a felület integritása kritikus
Alumínium és rézötvözetek
Az alumínium gyorsan vág, de oxidálódhat; A réz és a sárgaréz elvezeti a hőt, és kevésbé hatékonyan vág
Ne idézzen egyiket sem ugyanazt az óradíjat, mint a szerszámacélt
A keményfém és a nikkelötvözetek az a két csoport, ahol a vágási menet megmentése téves gazdaságosság, mert a sérülés hetekkel később jelentkezik, mint forgács vagy kifáradási repedés, nem pedig azonnali mérethiba.
Milyen toleranciát tarthat fenn a vezetékes EDM?
A rajzra nyomtatott tűrés és az a tűrés, amelyet egy bolt a gyártás során tarthat, két különböző szám. Az autóipari szerszámok nagy része a gyakorlati tartomány közepén helyezkedik el, ahol a huzal szikraforgácsolás gazdaságossága a legkedvezőbb.
Edzett szerszám- és formabetétek üljön a legszűkebb végére, mert a vakolási és vágási hézag közvetlenül beállítja a sorja magasságát és a szerszám élettartamát. Ennek a sávnak az eléréséhez precíziós osztályú gépre, ellenőrzött környezetre és három vagy több menetre van szükség.
Injektor ülések általában a kerekség és a felületi kidolgozás vezérli, nem pedig az abszolút méret – ez fontos különbség a vásárlási specifikáció írásakor.
Váltóvilla és szinkronizáló szerszámok olyan tartományba esik, amelyet egy közepes sebességű, két vágómenettel rendelkező gép kényelmesen és ismételhetően kezel.
Féknyereg tömítés hornyok A legtöbb géposztályon jellemzően egy nagyoló lépés plusz egy trimmelés.
Szerkezeti konzolok és megerősítések a leglazább kategória, ahol általában egymenetes nagysebességű vágás is elegendő, hacsak az élminőségi követelmény mást nem mond.
A finom felületi sáv alatt a költséggörbe meredeken felfelé fordul: szabályozott hőmérsékletű környezetre, három vagy több menetre, lassabb huzalelőtolásra és olyan szintű kezelői fegyelemre van szükség, amelyet nem minden üzlet képes fenntartani három műszakon keresztül. A laza végén a becsületes versenytárs a lézeres vagy nagyfelbontású plazmavágás, nem pedig a marás.
Ebben az üzletben a legértékesebb szokás, hogy az ügyfélnek ténylegesen szükséges tűréshatárt elválasztjuk a rajzra nyomtatott tűréstől. Az idézetek megduplázódhatnak, ha egy funkcionális felületre írt általános megjegyzést olyan felületre alkalmaznak, amely soha nem érint más részt.
Nagy sebességű vs közepes sebességű vs nagy kúpos huzalos szikraforgácsolás
Nagy sebességű vezetékes EDM , amelyet gyakran a DK77 platform köré építenek, a legalacsonyabb vágási négyzetmilliméterenkénti költséget nyújtja. Ez a megfelelő válasz a konzolokhoz, alátétlemezekhez, egyszerű ütésekhez és minden olyan munkához, ahol a lazább szalag elfogadható.
Közepes sebességű huzalos szikraforgácsolás nagy sebességű és precíziós gépek között ül. Ellenőrzött többmenetes vágást és merevebb huzalhajtást ad hozzá, és ez a kombináció az elérhető sávot a laza végtől a finom felület felé mozgatja – az egyik oka annak, hogy a közepes sebességű gépeket széles körben használják autóipari szerszámokhoz. A vágásonkénti költség magasabb, mint egy nagy sebességű gépé, de a selejtezési arány és a kézi feldolgozási órák egyaránt csökkennek.
Többmenetes vágás Ez inkább képesség, mint géposztály: egy nagyoló menet, amelyet egy vagy több trimmelés követ fokozatosan alacsonyabb kisülési energiával. Minden közepes sebességű és precíziós gép támogatja, és ez biztosítja a szűkebb tűréshatárt és a finomabb felületkezelést, amelyet az autóipari specifikációk megkívánnak – az egymenetes vágás soha nem éri el. Mielőtt bármi mást nézne, győződjön meg arról, hogy a trimmek száma átmegy a vezérlőelemeken, mert ez a szám megadja az elérhető tűréshatárt.
Precíziós huzal szikraforgácsoló gépek , amelyek kisebb huzallal tartják a legszorosabb szalagokat, főként EV lamináló szerszámokhoz, befecskendező szerszámokhoz és keményfém munkákhoz indokoltak, ahol a tűrés és a felületi integritás követelményei valóban szigorúak. Ezek lényegesen drágábbak, és ellenőrzött környezetet igényelnek.
Vásárolja meg azt az osztályt, amely lefedi azt a tűréssávot, amelyre valóban szüksége van, ne a legszűkebb rajzot a fájlban, mert az osztályok közötti árkülönbség sokkal nagyobb, mint a szokásos autóipari munkák során elérhető minőségi különbség.
Hogyan válasszuk ki a megfelelő huzal szikraforgácsoló gépet az autóipari szerszámokhoz
A kiválasztás jobban működik az alkatrészből, mint a katalógusból. Futtassa ezt a láncot sorrendben:
Alkatrész mérete és súlya — beállítja a munkaborítékot és az asztalterhelést, és általában minden más előtt kizárja a gépeket.
Anyag és keménység — beállítja az átadási stratégiát, és azt, hogy a nulláról kell-e felépíteni egy paraméterkönyvtárat.
A tolerancia és a befejezés valójában számít — beállítja a géposztályt, és azt, hogy szükség van-e ellenőrzött környezetre.
Kúpos — huzat, dombormű vagy ferde falak döntik el, hogy szükség van-e egyáltalán kúpos gépre.
Havi vágott méter — dönt egy és két gép között.
Az alábbi táblázat kiindulópont, nem specifikáció.
Ha az Ön munkája
Kezdje azzal
Edzett D2 / SKD11 betétek nagyjából 20-30 µm-nél
DK77 sorozatú nagy sebességű gép
A precíziós szerszámok szigorúbb méretszabályozást és finomabb felületet igényelnek
PSC sorozatú közepes sebességű gép
Általános precíziós szerszámozás, ahol az alkatrészenkénti költség dominál
DK-BC sorozat
Szögletes falak, huzat vagy mély kúpos
Nagy kúpos (DKD) sorozat
Az ajánlás továbbra is az alkatrésztől függ, és a megoldás megbízható módja egy saját anyagon végzett vágási teszt, nem pedig a katalógusadatok összehasonlítása.
Kúpos vágás szögletes matricákhoz és formákhoz
Az autóipari matricák és formák ritkán egyenes falúak: a huzatszögek, a tehermentesítő szögek és a vágóéltől lefelé a hézagzónába keskenyedő szerszámnyílások megkövetelik a huzal megdöntését.
Kúpos capability is always quoted at a specified workpiece height , és az elérhető szög csökken, ahogy az alkatrész magasabb lesz. Egy adott szögre az egyik Z magasságban mért gép nem feltétlenül tartja meg egy másikban.
Adja meg a kúpos szöget és a maximális eltérést a megadott magasságban. Az eltérési szám – nem a maximális szög – dönti el, hogy a matrica tisztán összeszerelhető-e, és ez a szám hiányzik a legtöbb idézetből.
Nagykúpos gépek Független U/V tengelyvezérlést használjon külön kúpos fejjel, így az öblítés és a feszítés egyenletes marad, miközben a vezeték megdől. Enélkül a vágás minősége a kúpos felületen és a sarokpontosság egyaránt romlik.
Kúpos is not free. Egyenes átmenő furatok, keményfém nyersdarabok és egyszerű lyukasztók esetén előny nélkül növeli a költségeket; ha a rajz nem mutat huzatot, domborművet vagy ferde falat, hagyja ki a specifikációból.
A POOSN nagy kúpos modelljei ±45°-ig vannak megadva.
POOSN huzal szikraforgácsoló gépek autóipari szerszámokhoz
A POOSN a Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. huzal szikraforgácsoló márkája. A gyár három évtizede gyárt huzal szikraforgácsoló gépeket négy családban – PS, PSC közepes sebességű, DK nagysebességű és nagy kúpos vágás –, és nem kereskedelmi vállalatként, hanem közvetlen gyártóként exportál Délkelet-Ázsiába, Nyugat-Ázsiába, Európába és Amerikába.
Csak sorozat szintű képességek. A modellborítékok, az utazások, az asztalterhelések és a kúpos alakzatok a konfigurációtól függően változnak, és ezeket meg kell erősíteni az Ön által idézett modell aktuális specifikációs lapjával.
sorozat
Legjobb For
Kulcspont
PSC Series (PSC35C / PSC45C / PSC50C / PSC60C)
Precíziós autóipari szerszámok
Többmenetes közepes sebességű vágás; pontosság és kivitelezés
DK-BC sorozat
Általános precíziós szerszámozás
A sebesség és a költségek egyensúlya; ismétlési pozicionálási pontosság 0,002 mm
DK77 sorozat
Durva vágás és általános szerszámozás
Költséghatékony vágás edzett alapanyagon
Nagy kúpos (DKD) sorozat
Kúposed dies and molds
Nagy szögű kúpos vágás, ±45°-ig
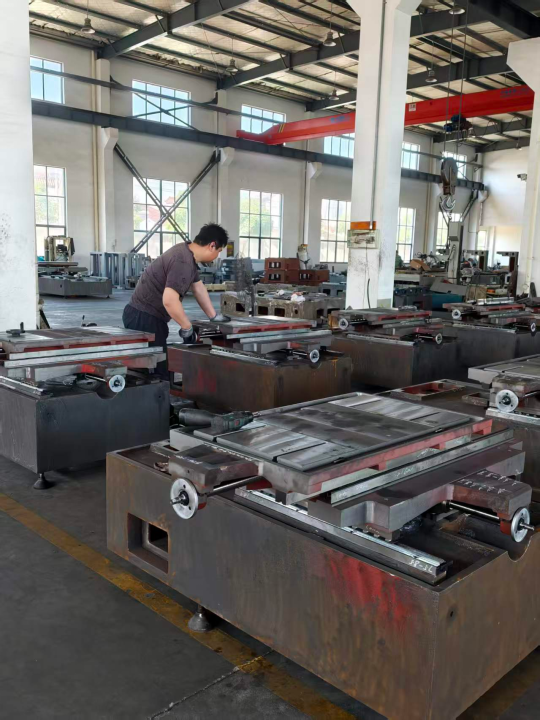
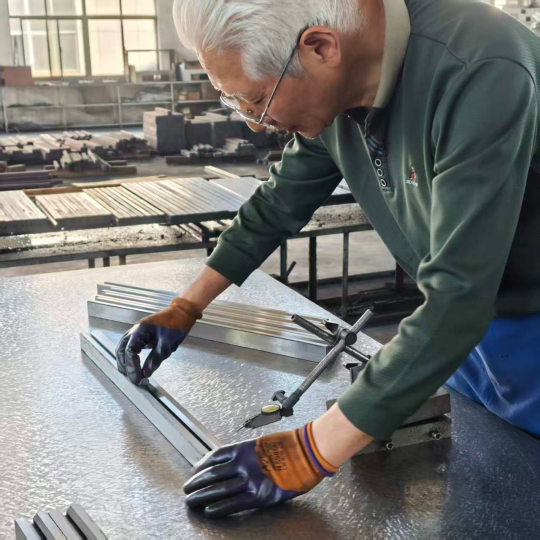
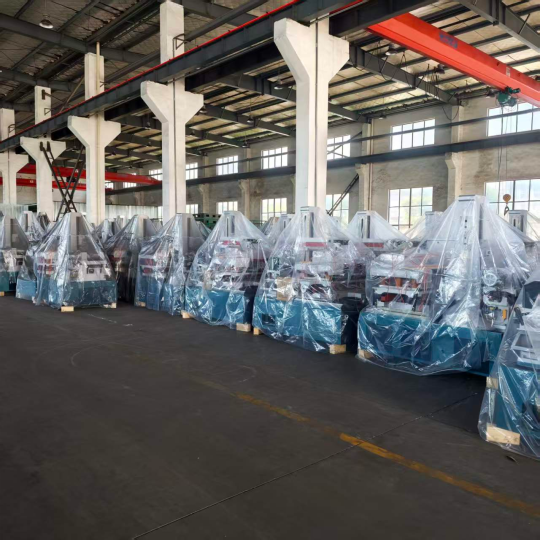
Huzalos szikraforgácsoló gépek a POOSN termékcsaládban. Gépszerelési és vezetési munkák a POOSN műhelyben, a végső beállítás előtt.
Hogyan ellenőrzi a POOSN a vezetékes szikraforgácsológép pontosságát?
Könnyű megmondani a vevőnek, hogy "kérjen lézerinterferométer jelentést"; hasznosabb megmutatni, mi történik az üzlethelyiségen. Ez a POOSN gép mögötti ellenőrzési lánc:
Nyereglemez eljárás — 12 óra temperálás, 24 óra természetes hűtés és kézi feszültségmentesítés, így a geometria több éven át is érvényes, nem csak az átvételi tesztnél.
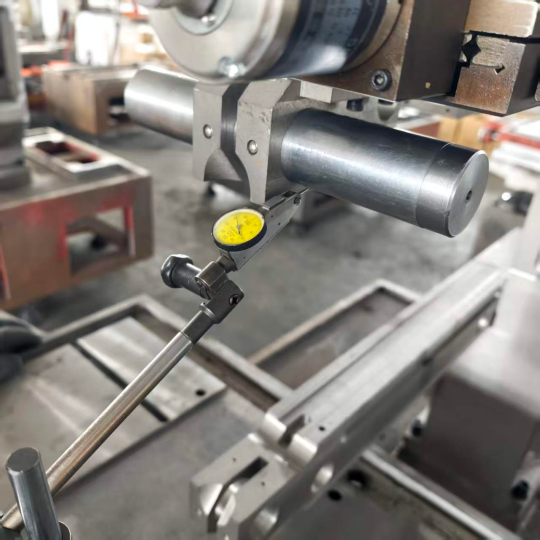
Összeszerelés és igazítás mechanikus vagy lézeres referenciával szemben, a vezetővonal pontossága a műhelyben szabályozott, nem pedig a sor végén korrigált.
Szállítás előtt lézeres interferométerrel mért pozicionálási pontosság , az ügyfélnek kiállított vizsgálati jegyzőkönyvvel.
Három ellenőrző kapu – beérkező alkatrészek, összeszerelési folyamat és végső előszállítás – nyolc főállású minőségellenőr látja el.
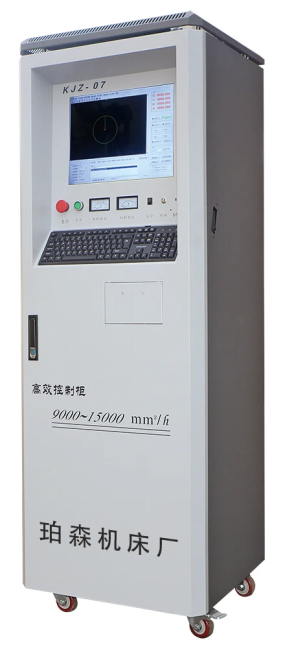
Illesztett vezérlőrendszer — KJZ-07, ZHZK-03, CHK.CNC.SYS vagy SN-10000, a géptől függően.
Méretpontosság ellenőrzése összeszerelés közben. A pozicionálási pontosság lézeres interferométeres ellenőrzése egy külön, dokumentált teszt a szállítás előtt. POOSN CNC vezérlőszekrény — a vezérlő a géphez van illesztve, és az exportrendelésekhez angolul dokumentálva van. Összeszerelt, tesztelt és szállításra előkészített gépek – az a pont, ahol a pontossági jelentés a géppel együtt halad.
Nem biztos abban, hogy a nagy sebességű, közepes sebességű vagy nagy kúpos WEDM megfelel-e az Ön autóipari szerszámainak? Küldje el nekünk az alkatrészméretet, az anyagot, a vastagságot és a tűréseket, amelyek valóban számítanak, és katalógusoldal helyett gépajánlással térünk vissza.
Huzal szikraforgácsolás vs marás, lézeres vágás, köszörülés és süllyesztő szikraforgácsolás
Az összehasonlítás nem a huzal szikraforgácsolás és a marás absztrakt. Ez az a folyamat, amely egy adott anyagon a legalacsonyabb teljes terhelés mellett biztosítja a megfelelő tulajdonságot.
Referencia tartományok a folyamatok összehasonlításához, nem egy gép specifikációja. A tényleges eredmények az anyagtól, a vastagságtól, a szerszámoktól, a paraméterektől és az ellenőrzési módszertől függenek.
A lézeres vágás az összehasonlítás, amelyet érdemes bővíteni, mert gyakran javasolják a nagy sebességű WEDM helyettesítésére az autóipari nyersanyagokon. A lézer sík lapon nyer, ahol a tűrés laza, és az élek állapota nem kritikus. Azonnal veszít, amint az alkatrész vastag, amint a hőhatás zóna elfogadhatatlan, vagy a tűrési követelmény jóval 0,05 mm alá feszül. A 60 HRC-nél edzett szerszámoknál a lézer nincs szóban.
A köszörülés és a huzalos szikraforgácsolás átfedi egymást az edzett sajtolómunkákon, és a felosztás egyszerű: a köszörülés gyorsabban és olcsóbban kezeli a lapos felületeket és a hengeres alakzatokat, míg a WEDM kezeli a belső profilokat, keskeny hornyokat, éles belső sarkokat és bármit, amihez egyedi formájú korongra van szükség. A legtöbb autóipari szerszámműhely mindkettőt működteti, és ennek megfelelően irányítja a munkát.
Kevés folyamat egyesíti a korlátlan munkadarab keménységet, az alacsony mikronos tartomány tűrését és a nulla forgácsolóerőt – ezért az edzett autószerszámok és a vékonyfalú szerszámok a lassabb vágási sebesség ellenére is visszatérnek a huzal szikraforgácsolásához.
A vezetékes EDM gyártó vagy szállító értékelése
Az autóipari ügyfelek auditálják szerszámellátási láncukat, és ez a nyomás a gépet szállító személyre száll le. Az a gép, amelyik jól működik a demóban, de nincs pótalkatrész-csatorna, nincs szervizelkötelezettség és nincs pontos újratanúsítási eljárás, tizennyolc hónapon belül a gyártás szűk keresztmetszetévé válik. Kérje írásban az alábbiakat:
Az adott egység mért pontossága , a megnevezett vizsgálati módszerrel – lézeres interferométer jelentés a tényleges gépről, nem pedig a modellsor katalógusa.
A trimmek száma átmegy a vezérlőtámaszokon – ez megalapozza az elérhető toleranciát, és ezt a kérdést a legtöbb vásárló elfelejti feltenni.
Pótalkatrészek átfutási ideje a gyártást leállító cikkekhez : táplapok, huzalfeszítő motorok, UV tengelyes hajtások és vezérlőelemek. Az írásban vállalt átfutási idő többet ér, mint egy alacsonyabb gépár.
Az anyagkeverék paramétereinek támogatása — a keményfém, a karburált acél és adott esetben a titán és nikkelötvözetek kiindulási pontjai a ténylegesen futó vastagságon.
Vágási próba saját anyagon , a tesztjelentéssel és a használt paraméterkészlettel.
Gépátvételi teszt egy próbadarabon, amely reprezentálja az Ön geometriáját, méri az élek felületét, a sarok viselkedését és a kúpos szöget.
angol dokumentáció — kezelési útmutató, elektromos rajzok, paraméterlista és vezérlési dokumentáció.
Elektromos konfiguráció — a létesítmény feszültség-, fázis- és csatlakozási követelményei, valamint az elektromos alkatrészek listája.
Vezérlőrendszer támogatása — a vezérlő és a verzió, a frissítések és a tartalékok kezelésének módja, és hogy a gép működése vagy frissítése függ-e internetkapcsolattól.
Képzés, export dokumentáció és testreszabás — mit tartalmaz és milyen nyelven; Csomagolási, rakodási és vámokmányok az Ön úti céljához; és hogy a gyár tud-e szállítani lámpatesteket, magasabb burkolatokat, meghosszabbított Z-utat vagy automatizálási cella integrációt, nem csak katalógusgépeket.
Az árak összehasonlítása előtt normalizálja az árajánlatokat: adja hozzá a fogyóeszközök első évét, a megjelölt átfutási időkből eredő alkatrészkockázatot, valamint a paraméter értékét és a kínált képzési támogatást. Azok a gépek, amelyek vételárában észrevehetően különböznek egymástól, teljesen megfordíthatják ezeket a tényezőket. Az autóipari szerszámok esetében a beszállítói kapcsolat fontosabb, mint a gép specifikációja, mert a dokumentált átfutási idő és a kész paramétertáblázat az, ami miatt a gép a harmadik évben is termel.
Vágási tesztre van szüksége rendelés előtt? Küldje el nekünk rajzát és anyagspecifikációját, mi megvágjuk az alkatrészt és visszaküldjük a mért eredménnyel.
Költségek, fogyóeszközök és karbantartás az autóhuzalos szikraforgácsoláson
Az alkatrészenkénti költséget három változó uralja: a vágási hossz, a munkadarab magassága és a menetek száma. Egy 40 mm-es acélbetéten végzett kétmenetes vágás lényegesen több gépi időt vesz igénybe, mint az azonos geometrián végzett egymenetes vágás, és a növekedés szinte teljes mértékben a gépi idő, nem pedig a huzalfogyasztás.
A huzal költsége attól függ, hogy a gép hogyan használja: ahol a huzalt újrahasznosítják, amíg el nem szakad, vagy az átmérője a használhatósági küszöb alá csökken, ott kisebb költségtételt jelent, ahol pedig egyszer használatos, ott a fogyasztás látható sorsá válik. Akárhogy is, a tipikus autóipari vágott hosszoknál a huzal általában a teljes alkatrészköltség kis részét teszi ki, így a vágási menetek számának optimalizálása többet jelent, mint az olcsóbb huzal vásárlása.
A huzalon túl a fogyóeszközök dielektromos szűrők, gyanta, fúvókák és vezetőegységek. A vezető élet a leggyakrabban alábecsült tétel : háromműszakos gépen a felső és alsó vezetőket havonta érdemes ellenőrizni és ütemezetten cserélni, nem pedig meghibásodáskor, mert a kopott vezetősín kúpos hibaként jelenik meg, ami fokozatosan bekúszik, és könnyen kihagyható egészen addig, amíg az alkatrészek el nem kezdik az ellenőrzést.
A rövid műszakos rutin a legtöbbet megakadályozza:
Tisztítsa meg a dielektromos szűrőket az ütemterv szerint, ne riasztáskor.
Hetente ellenőrizze a vezeték feszességét műszerrel, ne füllel.
Időnként ellenőrizze újra a pozicionálás pontosságát, mert a hőeltolódás láthatatlanul felhalmozódik az alkatrészen.
Tartsa a dielektromos vezetőképességet a gépgyártó által meghatározott tartományon belül – a vezetőképesség eltolódása megváltoztatja a szikra jellemzőit, és ezáltal a toleranciát.
Minden útmutató cseréjét naplózza.
A háromműszakos cellákon az ütemezett vezetőcsere és a dielektromos vezetőképesség-szabályozás megakadályozza, hogy több selejt keletkezzen, mint bármely kezelői képzési program, mivel mindkét hiba lassan fejlődik ki, és egyetlen alkatrészen láthatatlan.
Autóipari huzal szikraforgácsolási GYIK
Milyen toleranciát tarthat fenn az autóipari WEDM a gyártás során?
Inkább a menetstratégiától és a bolti környezettől függ, mint a gépmárkától: egy közepes sebességű, két-három menetes gép a gyakorlati tartomány közepét kezeli megismételhetően, egy precíziós gép ellenőrzött környezetben éri el a szűk végét, az egymenetes nagysebességű gép pedig a laza végét. A fenti referenciasávok tipikus követelményeket írnak le, nem garantált értékeket.
Vághat-e a huzalos szikraforgácsoló edzett vagy karburált alkatrészt?
Igen. A karburált ház és a lágyabb mag kissé eltérő sebességgel erodálódik, ezért csökkentse a nagyolási paramétereket, és alaposan ellenőrizze az öblítést. A kanyarokban mutatkozik meg először a különbség, és a szokásos javítás egy lassabb nagyolás, plusz egy további trimmelés.
A nagy vagy közepes sebességű WEDM jobb az autóipari szerszámokhoz?
A közepes sebesség a szokásos választás, ahol a munka szigorú tűréshatárt és ellenőrzött befejezést igényel, mert a többmenetes vágás és a merev huzalhajtás sokkal jobban tartja a szalagot. A nagy sebesség továbbra is a jobb választás a konzolokhoz, alátétekhez és egyszerű lyukasztókhoz, ahol a laza szalag elfogadható, és az alkatrészenkénti költség dominál.
A huzalos szikraforgácsolás nagy mennyiségben gyárthat autóalkatrészeket?
A huzalos szikraforgácsológépeket inkább gyártószerszámként lehet leírni, nem pedig gyártóalkatrész-berendezésként. Egy gép felügyelet nélkül futhat egész éjszakán át egy halom szerszámbetéten, és egy három-négy fős cella egy teljes szerszámteret tud kiszolgálni. A több százezer darabból álló fogyasztói alkatrészekhez a huzalos szikraforgácsolás a szerszámot készíti, nem az alkatrészt.
Melyik vezetéket kell megadni az autóipari stancoláshoz?
Adja meg a huzal típusát és átmérőjét, amelyre a gyártó paraméterkönyvtárát az Ön anyagának és vastagságának megfelelően építi fel, és erősítse meg írásban. A bevonatos minőségeket általában az öblítés és az élminőség javítására használják a vágási meneteknél; a nagy sebességű, dugattyús huzallal rendelkező gépeknél a molibdénhuzal továbbra is alaptartozék.
Mit kell ellenőrizni, mielőtt autóipari munkákhoz huzal szikraforgácsoló gépet rendelne?
A trimmek száma átmegy a vezérlőtámaszokon, the measured positioning accuracy of the specific unit with the test method named, the committed lead times for power supply and axis drive spares, the English documentation set, and whether the builder can supply starting parameters for carbide, carburized steel and titanium at the thicknesses you actually run.
Kérjen vágási tesztet
A bélyegző-, fék-, sebességváltó- és EV-programokat kiszolgáló szerszámteremben jellemzően egy közepes sebességű gépre van szükség a szűk munkához, és egy vagy két nagy sebességű gépre a térfogati munkához, plusz kúpolási képességre, ha a stancolási munka része a keveréknek. Egy rajz elküldése az anyaggal, a keménységgel, a vastagsággal és a ténylegesen lényeges tűrésekkel a leggyorsabb módja annak, hogy katalógusoldal helyett hasznos gépajánlatot kapjunk – a válasz általában megváltozik, ha a valódi tűréssávot elválasztjuk az általános megjegyzésektől.