Amikor egy öntőműhely keményfém lyukasztót próbál kivágni egy szabványos huzal szikraforgácsoló programmal, a baj első jele általában egy elszakadt vezeték vagy egy túlméretezett sarok. A keményfém vagy volfrámkarbid nemcsak kemény; elektromosan vezető, de hőérzékeny, és kötőanyag-fázisa az acélétól eltérően viselkedik. A keményfém huzal szikraforgácsolása teljesen megvalósítható, de a tiszta vágás és a leselejtezett munkadarab közötti ablak keskenyebb, mint azt a legtöbb kezelő elvárná. A gyakorlati válasz az, hogy a keményfémet saját folyamatkategóriaként kell kezelni: válasszon egy stabil kisülési vezérlésű gépet, válassza ki a megfelelő vezetéket, és tervezzen több lefölözést. Ez az útmutató elmagyarázza, mi változik, ha a munkadarab keményfém, hogyan illeszthető a gép specifikációi a munkához, és hol illeszkedik a kínai huzal szikraforgácsoló gyártója a beszerzési képbe.
Kulcs elvitel: A keményfém megbízhatóan vágható huzalos szikraforgácsolással, de a siker a szabályozott kisülési energián, a megfelelő huzalválasztáson és egy olyan gépen múlik, amely konzisztens többvágási műveletre képes.
Miért viselkedik másképp a keményfém a vezetékes szikraforgácsolásban?
A volfrám-karbid összetett anyag: kemény volfrám-karbid szemcsék, amelyeket fémes kötőanyag, általában kobalt vagy nikkel tart össze. Ez a szerkezet kivételes kopásállóságot biztosít, de sajátos kihívásokat is jelent az elektromos kisüléses megmunkálásban. A keményfém szemcsék olvadáspontja nagyon magas, míg a kötőanyag sokkal alacsonyabb hőmérsékleten olvad meg. Szikra során a kötőanyag előnyösen erodálódhat, így támasztatlan szemcsék maradnak, amelyek a tiszta megolvadás helyett elszakadhatnak. Ez az oka annak, hogy a keményfém gyakran durvább felületet és szélesebb újraöntött réteget hoz létre, mint a szerszámacél ugyanazon kisülési energia mellett.
Egy másik tényező az elektromos ellenállás. A keményfém vezetőképes, de ellenállása nagyobb, mint az acélé. Ez azt jelenti, hogy a kisülési csatorna másképp alakul, és a gépnek valamivel magasabb nyitott áramköri feszültséget kell leadnia a szikra következetes keltéséhez. Ha a generátor nem tud alkalmazkodni, akkor instabil kisüléseket, vezetékszakadást és rossz sarokpontosságot tapasztal. A hővezető képessége is alacsonyabb, mint az acélé, így a hő a vágás közelében koncentrálódik. Megfelelő hűtés és szabályozott impulzusintervallum nélkül mikrorepedések jelenhetnek meg a keményfém felületen. Ezek a hatások nem elméletiek; a próbavágás első néhány milliméterében megjelennek, és ezek diktálják a teljes folyamattervet.
A huzal szikraforgácsolási viselkedésének összehasonlítása a keményfém és a szerszámacél között (D2). | Tulajdonság | Volfrámkarbid | Szerszámacél (D2) | Folyamat Implikáció |
| Keménység (HV) | 1200-1800 között | 600-800 | A keményfém kisebb kisülési energiát igényel a mikrorepedések elkerülése érdekében. |
| Elektromos ellenállás | Magasabb | Lejjebb | Magasabb open-circuit voltage needed for stable ignition. |
| Hővezetőképesség | Lejjebb | Magasabb | A hő a vágás közelében marad; több áthaladás és hűtés szükséges. |
| Kötőanyag fázis | Kobalt vagy nikkel | Egyik sem | A kötőanyag szelektíven erodálható, ami befolyásolja a felület integritását. |
| Tipikus eltávolítási arány | 20-50% acél | Alapvonal | Tervezzen hosszabb ciklusidőket, vagy durva a nagysebességű WEDM-mel. |
| Felületkezelés egy vágás után | Ra 3,2–6,3 µm | Ra 2,0–4,0 µm | A szűk tűrések esetén a többvágásos stratégia kötelező. |
| Drótkopás | Magasabb | Mérsékelt | Használjon bevonatos huzalt, vagy növelje a huzalsebességet a törés csökkentése érdekében. |
Kulcs elvitel: A keményfém kompozit szerkezete és nagyobb ellenállása azt jelenti, hogy a szabványos acélparaméterek alulteljesítenek; a folyamatot az első szikrától kezdve adaptálni kell.
Hogyan vágja a huzal szikraforgácsoló keményfémet: elvek és gyakorlati korlátok
A huzalos szikraforgácsolás a mozgó huzalelektróda és a munkadarab közötti ellenőrzött elektromos kisülések révén távolítja el az anyagot, mindkettőt ionmentesített vízbe merítve. Minden egyes kisülés megolvaszt és elpárolog egy kis mennyiségű anyagot. Keményfém esetében a kisülési energiát elég alacsonyan kell tartani a hősokk elkerülése érdekében, de elég magasan ahhoz, hogy erodálja a kemény szemcséket. Az eredmény egy viszonylag lassú, de pontos vágás, amely nem függ az anyag keménységétől. Ez a fő előnye: a 90 HRA keményfém lyukasztó ugyanazzal a beállítással vágható, mint az edzett acél, feltéve, hogy a paramétereket beállítják.
A gyakorlati korlát az újraöntött réteg. A keményfémben az újraöntött réteg mikrorepedéseket, megnövekedett kobalttartalmat és még szabad szenet is tartalmazhat. Ha az alkatrészt nagy ciklusú sajtolószerszámban használják, ezek a mikrorepedések terhelés alatt továbbterjedhetnek. A megoldás egy több vágásból álló sorozat: egy vagy több durva vágás a tömeg eltávolítására, majd két-négy vágás, amelyek fokozatosan csökkentik a sérült réteget. Minden egyes vágás csak néhány mikront távolít el, de stabilizálja a felületet és javítja a méretpontosságot. A közepes sebességű huzalos szikraforgácsoló gépen a huzal egyirányúan halad, így a kisülési feltételek fentről lefelé egyenletesek maradnak. Ez az állandóság az oka annak, hogy a közepes sebességű WEDM-et gyakran előnyben részesítik keményfém szerszámokhoz.
Egy másik határ a kipirulás. A keményfém törmelék koptató hatású, és felhalmozódhat a vágásban, ha az öblítési nyomás túl alacsony. A túlzott öblítés azonban megrázhatja a vezetéket, és vezetéktörést okozhat. A kezelők általában alacsonyabb öblítési nyomással kezdik, és csak akkor növelik, ha a vágáson rövidzárlat jelei mutatkoznak. A dielektromos víz is rendszeres figyelmet igényel: a vezetőképességet 5 és 15 µS/cm között kell tartani, a szűrőknek pedig tisztának kell lenniük, hogy megakadályozzák a kobaltionok felhalmozódását a tartályban.
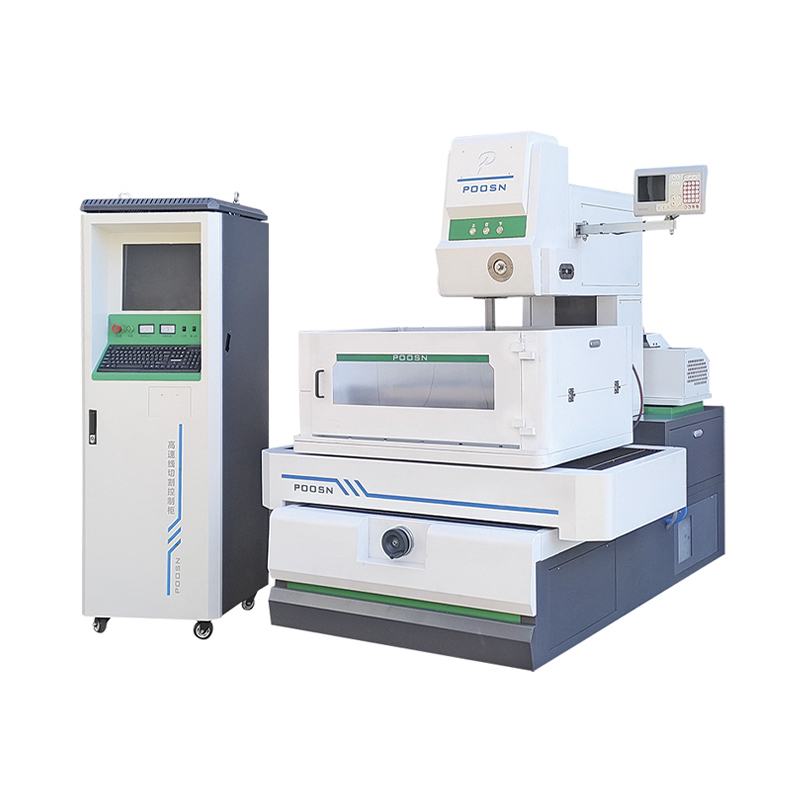
 PS35C Precíziós CNC közepes sebességű huzalvágott szikraforgácsoló gép A PS35C sorozatú közepes sebességű huzalvágású szikraforgácsoló gép egy olyan berendezés, amelyet kifejezetten közepes méretű munkadarabok precíziós vágására terveztek, és nagy munkahatékonysággal... Termék megtekintése →
Kulcs elvitel: A keményfém vágás több vágási folyamat; a durva vágás eltávolítja az anyagot, de a vágási vágások határozzák meg, hogy a keményfém életben marad-e.
A keményfém számára fontos gépspecifikációk
Nem minden huzal szikraforgácsoló egyformán alkalmas keményfémhez. A legfontosabb specifikációk a kisülési vezérlés felbontása, a huzalfeszesség stabilitása és a trimmelések száma. A nagy sebességű huzalos szikraforgácsolás (HS-WEDM) dugattyús huzalt használ, és költséghatékony nagyolásnál, de felületi minősége és sarokpontossága korlátozott. A közepes sebességű huzalos szikraforgácsolás (MS-WEDM) egyirányú huzalpályát használ, amely csökkenti a huzalkopást és jobb felületi integritást biztosít. A keményfém esetében a különbség jelentős: egy közepes sebességű gép ±0,005 mm-t tud tartani a keményfém matricabetéten, míg egy nagy sebességű gép nehezen tart ±0,02 mm-t.
Géptípus-összehasonlítás keményfémhuzalos szikraforgácsolási alkalmazásokhoz. | Gép típusa | Vezeték útja | Tipikus pontosság | Felületi kidolgozás | Legjobb használat keményfémhez |
| Nagy sebességű WEDM (HS-WEDM) | Dugattyús molibdén huzal | ±0,015–0,02 mm | Ra 2,5–3,2 µm | Durva, egyszerű formák, költségérzékeny alkatrészek |
| Közepes sebességű WEDM (MS-WEDM) | Egyirányú vezeték | ±0,005–0,01 mm | Ra 0,8–1,6 µm | Precíziós matricák, lyukasztások, többvágásos kikészítés |
| Nagy kúpos WEDM | Egyirányú vagy kétirányú | ±0,01–0,015 mm | Ra 1,6–2,5 µm | Komplex formák huzatszöggel, keményfém betétekkel |
Ha egy CNC huzalos szikraforgácsológépet hasonlít össze keményfém munkákhoz, nézzen túl a címsor pontosságán. Kérdezzen a minimális kisütési energiáról, a szervovezérlés felbontásáról, és arról, hogy a gép képes-e automatikusan beállítani a paramétereket minden egyes trimm-menethez. A merev vázzal és hőkompenzációval rendelkező gépek hosszú vágásoknál is pontosak. Nehéz keményfém szakaszoknál a nagyobb huzalátmérő (0,20 mm helyett 0,25 mm) javíthatja az öblítést és csökkentheti a huzalszakadást, de növeli a bevágás szélességét is. A kompromisszumot az alkatrész geometriájához képest kell értékelni.
PS-C sorozat
Közepes sebességű WEDM precíziós keményfém matricákhoz és lyukasztókhoz.
DK-BC sorozat
Nagy, közepes sebességű WEDM egyensúly a költségek és a pontosság között.
DKD sorozat
Nagy kúpos vágás összetett keményfém formabetétekhez.
DK77 sorozat
Nagy sebességű WEDM keményfém blokkok gazdaságos nagyolásához.
 DK-7745 CNC nagy sebességű huzalos szikraforgácsoló gép (4 tengelyes, 400 × 600 mm-es utazás) DK-7745 High-Speed Wire EDM: Kifejezetten összetett formákhoz és nagy pontosságú alkatrészekhez tervezett eszköz, amely pontos és megbízható megmunkálási teljesítményt nyújt. Ez a mac... Termék megtekintése →
Kulcs elvitel: Keményfém esetén előnyben részesítse a közepes sebességű, többszörös vágással rendelkező WEDM-et; a nagy sebességű gépeket leginkább nagyolásra vagy nem kritikus jellemzőkre kell fenntartani.
Vezetékelektróda kiválasztása keményfémhez
A huzalelektróda nem csak fogyóeszköz; ez a folyamat receptjének része. Keményfém esetén a huzalnak ellenállnia kell a kopásnak, és stabil kisülést kell tartania. A sima sárgarézhuzal gyakori az acélnál, de a keményfémben gyorsan kopik, mivel a kobalt kötőanyag felgyorsítja a diffúziót. A horganyzott huzal jobb öblítést és alacsonyabb kopást biztosít, így népszerű választás a keményfém nagyoláshoz. A befejező menetekhez a diffúzióval lágyított huzal vagy a magas cinktartalmú maggal rendelkező kompozit huzal finomabb felületet biztosít, és csökkenti a kobalt kimosódásának kockázatát.
A molibdénhuzal alapfelszereltség a nagy sebességű WEDM gépeken. Erős és bírja a nagy feszültséget, de szélesebb szikraközt produkál és durvább felületet hagy maga után. Ha nagy sebességű gépet használ keményfém nagyolásához, a molibdénhuzal elfogadható. A végső méretekhez azonban váltson közepes sebességű, sárgaréz vagy bevonatos huzalos gépre. Az alábbi táblázat összefoglalja a gyakori vezetékes opciókat.
Huzalelektróda opciók keményfémhuzalos szikraforgácsoláshoz. | Vezeték típusa | Átmérő tartomány | Bevonat | A karbid előnyei | Korlátozások |
| Sima sárgaréz | 0,20-0,30 mm | Egyik sem | Alacsony költség, jó acélhoz | Erős keményfém kopás, gyenge öblítés |
| Horganyzott sárgaréz | 0,20-0,30 mm | Cink | Jobb öblítés, kevesebb vezetékszakadás | Kicsit magasabb költség |
| Diffúziós hőkezelés | 0,20-0,25 mm | Cink-rich surface | Kiváló felületkezelés, alacsony kopás | A legjobb a bérletek befejezéséhez |
| Molibdén | 0,18-0,25 mm | Egyik sem | Nagy szakítószilárdság, újrafelhasználható | Durvább felület, szélesebb bevágás |
| Kompozit (acél mag) | 0,20-0,30 mm | Sárgaréz/cink | Magas feszültség, jó magas alkatrészekhez | Magasabb cost, specific machine requirements |
Kulcs elvitel: Illessze a huzalt az átmenethez: használjon bevonatos vagy molibdénhuzalt a nagyoláshoz, és diffúzióval lágyított huzalt a keményfém simításához a felületi sérülések minimalizálása érdekében.
Ábra: Keményfém eltávolítási arány és felületkezelés géptípus szerint
Az eltávolítási sebesség és a felületi minőség közötti kapcsolat a központi kompromisszum a keményfémhuzal szikraforgácsolásában. A gyorsabb vágás általában nagyobb kisülési energiát jelent, ami vastagabb újraöntött réteget hagy maga után. A lassabb vágás többszörös vágásmenettel javítja a felület integritását, de növeli a ciklusidőt. Ennek az egyensúlynak a megértése segít a megfelelő gép- és folyamatstratégia kiválasztásában. Az alábbi táblázat három általános gépkategóriát hasonlít össze két dimenzióban: relatív eltávolítási sebesség és elérhető felületi minőség. Az értékeket 40 mm vastag volfrámkarbid munkadarabra normalizáltuk, 12% kobalt kötőanyaggal.
Relatív eltávolítási arány és felületkezelés géptípus szerint
Nagy sebességű WEDM (nagyolás)
Közepes sebességű WEDM (multi-cut)
Nagy kúpos WEDM (complex shapes)
A magasabb százalék jobb teljesítményt jelent az egyes kategóriákban elért legjobb eredményhez képest. Az eltávolítási sebesség és a felületi minőség fordítottan korrelál az egymenetes műveleteknél.
A diagram láthatóvá teszi a kompromisszumot. A nagy sebességű WEDM biztosítja a legmagasabb eltávolítási arányt, eléri a normalizált maximum 95%-át, de felületi minősége a legalacsonyabb, 40%-os. Ez a kombináció elfogadható keményfém nyersdarabok nagyolásánál, ahol az utólagos csiszolás vagy simítás eltávolítja a sérült réteget. Ezzel szemben a közepes sebességű WEDM felad némi sebességet – 65%-os eltávolítási arányt –, de 90%-os kidolgozási pontszámot ér el, ami azt jelenti, hogy olyan keményfém matricabetétet tud készíteni, amely alig vagy egyáltalán nem igényel kézi polírozást. A nagy kúpos WEDM középen helyezkedik el: 75%-os eltávolítás és 70%-os kidolgozás, ami tükrözi azt a képességét, hogy a felület minőségének feláldozása nélkül képes szögben levágni.
Egy 15 fokos huzattal rendelkező összetett keményfém lapkát vágó szerszámműhelyben a nagy kúpos gép lehet az egyetlen praktikus megoldás. A ferde vágást egy összeállításban kell elvégezni, és a felületkezelésnek elég jónak kell lennie ahhoz, hogy elkerülje a kézi padkolást. Ebben az esetben a 70%-os befejezési pontszám nagyjából Ra 1,8 µm-t jelent, ami sok fröccsöntő öntőmag esetében elfogadható. Ha a betét Ra 0,8 µm-t igényel, a műhelynek további vágási meneteket kell végrehajtania egy közepes sebességű gépen, ami hatékonyan csökkenti az eltávolítási arányt 50%-ra vagy még alacsonyabbra.
A diagram arra is rávilágít, hogy miért nem lehet a gép kiválasztása egyetlen szám alapján. Egy 95%-os eltávolítási arányú nagysebességű gép 2 óra alatt befejezheti a nagyoló vágást, de ha 20 µm-es újraöntött réteget hagy, az ezt követő simítási művelet 6 órát is igénybe vehet. Egy közepes sebességű gépen 3 óra is eltarthat ugyanarra a nagyoló vágásra, de az újraöntött réteg csak 8 µm, így a simítás 2 órát vesz igénybe. A teljes ciklusidő kedvez a közepes sebességű gépnek, és jobb a keményfém felület integritása. Ez az a számítás, amelyet a tapasztalt szerszámkészítők végeznek el, mielőtt a keményfém munkára hivatkoznának.
Egy másik megfigyelés a diagramon az eltávolítási arány és a befejezési pontszám közötti különbség. A nagy sebességű WEDM esetében a különbség 55 százalékpont; közepes sebességnél 25 pont; nagy kúpos esetén 5 pont. A kisebb rés azt jelenti, hogy a gép kiegyensúlyozottabb, de nem mindig az egyensúly a cél. Ha az alkatrész egy egyszerű téglalap alakú keményfém kopólemez, nagy tűréssel, akkor a nagy sebességű gép nagy hézaga nem releváns. Ha az alkatrész egy precíziós lyukasztó 0,005 mm tűréssel, akkor a közepes sebességű gépnél a kisebb rés elengedhetetlen.
Végül vegye figyelembe, hogy a diagramértékek egy adott munkadarabra vannak normalizálva. A keményfém minőségének megváltoztatása – például 12% kobaltról 6% kobaltra – lefelé tolja el a felületi pontszámokat, mivel az alacsonyabb kötőanyagtartalom törékennyé teszi az anyagot, és hajlamosabbá teszi a mikrorepedezést. A munkadarab vastagságának 40 mm-ről 80 mm-re történő növelése szintén csökkenti az eltávolítási arányt az egész táblán, de a közepes sebességű gép jobban megőrizheti végső előnyét, mivel egyenletes huzalfeszességet biztosít. Ezek a változók azt jelentik, hogy a diagramot kiindulási pontként kell használni, nem pedig rögzített specifikációként.
Kulcs elvitel: A diagram megerősíti, hogy a közepes sebességű WEDM kínálja a legjobb egyensúlyt a keményfém számára, de a nagy sebességű gépeknél még mindig van hely a nagyolásra, ha a felület integritása nem a korlátozó tényező.
Általános keményfém alkalmazások és kiválasztási útmutató
A keményfémhuzalos szikraforgácsolást olyan iparágakban használják, ahol a kopásállóság és a pontosság egyaránt kritikus. A leggyakoribb alkalmazások közé tartoznak a sajtolószerszámok, a lyukasztószerszámok, a húzószerszámok, a kopólemezek és a fröccsöntő betétek. A keményfém alkatrészt minden esetben a szinterezés és köszörülés után végleges formára kell vágni, és gyakran a huzal szikraforgácsolása az egyetlen eljárás, amely repedések előidézése nélkül képes előállítani a kívánt geometriát. Például az elektromos csatlakozók progresszív sajtolószerszáma összetett profilú keményfém betéteket használ; huzalos EDM egy összeállításban vágja le a profilt és a tehermentesítő szögeket.
A keményfém huzal szikraforgácsolójának kiválasztásakor kezdje az alkatrész burkolatával és a tűréshatárral. Ha az alkatrész 300 mm × 400 mm-nél nagyobb, akkor nagyobb munkaasztallal és stabil kerettel rendelkező gépre lesz szüksége. Ha a tűrés kisebb, mint ±0,01 mm, akkor előnyben részesítse a közepes sebességű WEDM-et zárt hurkú szabályozással és hőkompenzációval. Ha az alkatrész 15 foknál nagyobb kúpokat tartalmaz, nagy kúpos gépre van szükség. Az alábbi táblázat összefoglalja a kiválasztási logikát.
Kiválasztási útmutató keményfémhuzalos szikraforgácsoláshoz az alkalmazási követelmények szerint. | Pályázati Követelmény | Ajánlott géptípus | Kulcs specifikáció | Tipikus vezeték |
| Nagy keményfém blokkok nagyolása | Nagy sebességű WEDM | Magas eltávolítási arány, nagy munkaasztal | Molibdén 0.20 mm |
| Precíziós matricák és ütések | Közepes sebességű WEDM | Többszörös vágás, ±0,005 mm pontosság | Horganyzott sárgaréz 0.25 mm |
| Komplex formák huzattal | Nagy kúpos WEDM | Akár 30°-os kúpos, stabil feszítés | Diffúziós hőkezelés 0.25 mm |
| Kicsi, finom betétek | Közepes sebességű WEDM | Alacsony kisülési energia, finom kivitel | Diffúziós hőkezelés 0.20 mm |
| Nagy volumenű gyártás | Közepes sebességű WEDM | Automatikus huzalbefűzés, megbízható AWC | Kompozit huzal 0,30 mm |
A gépen kívül vegye figyelembe a teljes folyamatköltséget. A keményfém drága, és egy kiselejtezett alkatrész több száz vagy több ezer dollárba is kerülhet. Ez kritikussá teszi a huzalos szikraforgácsológép megbízhatóságát. Az automatikus huzalbefűző rendszerrel rendelkező gép csökkenti az emberi hiba kockázatát, de bonyolultabbá teszi. Egy naponta keményfémet vágó műhely esetében indokolt a befektetés. Egy olyan műhelyben, amely alkalmanként vágja a keményfémet, elegendő lehet egy egyszerűbb, kézi menetes gép is. A döntést a keményfém munkák éves mennyisége és a vágott alkatrészek értéke alapján kell meghozni.
 DK45D CNC nagy kúpos huzal vágott szikraforgácsoló gép precíziós formamegmunkáláshoz DK45D sorozatú nagy kúpos huzalos szikraforgácsolás: kifejezetten nagy pontosságú, nagy kúpú vágási feladatokhoz tervezték, ez a sorozat ideális precíziós megmunkáláshoz, amely jelentős... Termék megtekintése →
Kulcs elvitel: Igazítsa a gépet az alkatrész-borítékra, a tűrés- és a kúpos követelményekre; keményfém esetében a pontosság és a felületi integritás általában meghaladja a tiszta sebességet.
Karbantartási és üzemeltetési tippek keményfém huzal szikraforgácsolóhoz
A keményfém vágás extra terhelést ró a huzal szikraforgácsoló rendszerére, ezért a karbantartási intervallumoknak rövidebbnek kell lenniük, mint az acélmunkáknál. A dielektromos vizet tisztán kell tartani: a kobalt- és volfrámionok gyorsan felhalmozódnak, és ha a vezetőképesség 15 µS/cm fölé emelkedik, a kisülési stabilitás csorbul. Ellenőrizze az ionmentesítő gyantát és a szűrőket minden 100 óra keményfém vágás után, vagy gyakrabban, ha a gép folyamatosan működik. A víz hőmérsékletét ±1°C-on belül kell szabályozni, hogy elkerüljük a munkadarab termikus torzulását.
A huzalvezetők és az érintkezőpapucsok gyorsabban kopnak keményfém esetén, mert a csiszolóanyag bejut az öblítési útvonalba. 200 óránként ellenőrizze a vezetőket, és cserélje ki őket, ha a huzal átmérője több mint 0,01 mm-rel változik. A huzal feszességét a gép tartományának felső végén kell tartani, de nem olyan magasan, hogy a huzal elszakadjon. Egy 0,25 mm-es bevonatos huzalnál 12-15 N feszültség jellemző egy közepes sebességű gépen. A molibdénhuzalos nagysebességű gépeken a feszültség általában 8-12 N.
Működési szempontból a legfontosabb szabály, hogy soha ne hagyja ki a vágási meneteket. Az a keményfém alkatrész, amely durva vágás után elfogadhatónak tűnik, gyakran meghibásodik, mert az újraöntött réteg mikrorepedéseket tartalmaz. Futtasson le legalább két vágási menetet, és a kritikus szerszámok esetében négyet. Az első trimmelés 20–30 µm-t távolít el, a második 10–15 µm-t, az utolsó lépések pedig legfeljebb 5 µm-t távolítanak el. Tartsa mérsékelt az öblítési nyomást a trimmelés során, hogy elkerülje a huzal vibrációját. Ha a gép megengedi, használjon alacsonyabb huzalsebességet az utolsó lépéshez, hogy csökkentse a vezetéknyomokat.
Végül dokumentálja az egyes keményfém minőségek és alkatrészgeometriák paramétereit. A különböző beszállítóktól származó keményfém minőségek eltérően viselkedhetnek, és előfordulhat, hogy az egyik tételnél működő recept nem működik a másiknál. Vezessen naplót a kisülési energiáról, az impulzusfrekvenciáról, a huzalsebességről és az öblítési nyomásról. Idővel ez a napló értékes tudásbázissá válik, amely csökkenti a beállítási időt és a selejtezési arányt.
Kulcs elvitel: A keményfém rövidebb karbantartási ciklusokat és szigorú többvágási fegyelmet igényel; spórolni a vágási menetekkel a leggyorsabb módja egy drága alkatrész selejtezésének.
GYIK: Huzal szikraforgácsolás keményfémhez
A huzal EDM vághatja a volfrámkarbidot? Igen. A volfrám-karbid elektromosan vezető, így a huzal szikraforgácsolása el tudja vágni. Az eljárás azonban alacsonyabb kisülési energiát és többszörös trimmelést igényel, mivel a kobaltkötőanyag szelektíven erodálható. Megfelelő paraméterek hiányában a vágás mikrorepedéseket és érdes felületet eredményezhet. |
Melyik huzalos szikraforgácsológép a legjobb keményfémhez? Általában a közepes sebességű huzalos szikraforgácsológép (MS-WEDM) a legjobb, ha többvágási képességgel rendelkezik. Egyenletes huzalfeszességet biztosít, és finom felületet biztosít. A nagy sebességű WEDM használható nagyoláshoz, de nem alkalmas keményfém végső méretezésre. |
Hány trimmelés szükséges a keményfémhez? Legalább két trimmelés, és legfeljebb négy a precíziós matricákhoz. Minden egyes lépés fokozatosan kevesebb anyagot távolít el: 20–30 µm, 10–15 µm és 5 µm vagy kevesebb. A vágómenetek eltávolítják az újraöntött réteget és javítják a felület integritását. |
Melyik huzal a legjobb keményfém vágáshoz? Horganyzott sárgaréz wire is a good all-purpose choice for roughing and intermediate cuts. For finishing, diffusion-annealed wire provides a finer surface. Molybdenum wire is acceptable for high-speed roughing but leaves a rougher finish. |
Hogyan kerülhetem el a mikrorepedéseket a keményfém felületen? Használjon alacsony kisülési energiát, tartsa tisztán a dielektrikumot, és soha ne hagyja ki a trimmeléseket. Ezenkívül tartson fenn stabil huzalfeszességet és mérsékelt öblítési nyomást. Ha továbbra is mikrorepedések jelennek meg, csökkentse az impulzus időtartamát és növelje az impulzusintervallumot. |
Kínálhat-e egy kínai huzal szikraforgácsoló gyártó gépeket keményfém munkákhoz? Igen. Sok kínai huzal szikraforgácsoló gyártó, köztük a Taizhou Xinchengyang, közepes sebességű és nagy kúpos gépeket gyárt, amelyek alkalmasak keményfém használatára. A kulcs az, hogy vásárlás előtt ellenőrizze a gép többszörös vágási képességét, hőstabilitását és az értékesítés utáni támogatást. |
Kulcs elvitel: A GYIK-válaszok megerősítik, hogy a keményfémhuzal szikraforgácsolás kiforrott folyamat, de megfelelő gépre, huzalra és több vágási stratégiára van szükség a költséges meghibásodások elkerülése érdekében.
Honnan szerezhet be huzal szikraforgácsoló gépeket keményfémhez
Ha keményfém gyártásra szánt huzal szikraforgácsoló gépet értékel, a legmegbízhatóbb út az, ha közvetlenül olyan gyártóval dolgozunk együtt, aki érti az anyagot. A Taizhou Xinchengyang Machinery Manufacturing Co., Ltd. 1999 óta gyárt huzal szikraforgácsoló gépeket, a 2003-ban alapított POOSN márkanévvel. A vállalat négy termékvonalat kínál, amelyek nagy sebességű, közepes sebességű és nagy kúpos vágást fednek le, amelyek mindegyike konfigurálható keményfém munkákhoz. A PS-C sorozatú közepes sebességű gépek különösen jól illeszkednek a precíziós keményfém matricákhoz, míg a DK77 nagysebességű sorozat gazdaságosan kezeli a nagyolást. A DKD nagy kúpos sorozat a szögletes jellemzőkkel rendelkező összetett formabetéteket célozza meg.
Kínai huzal szikraforgácsoló gyártóként a vállalat Délkelet-Ázsiába, Nyugat-Ázsiába, Európába és Amerikába exportál, valamint angol, orosz és arab nyelvű támogatást nyújt. A gyár a stabil ellátásra, az egyedi konfigurációkra és az érzékeny kiszolgálásra összpontosít. Azon vásárlók számára, akiknek megbízható szikraforgácsoló keményfém huzalvágó gépre van szükségük, a kiválasztási folyamatnak tartalmaznia kell a gép kisülési vezérlőrendszerének, a többszörösen vágott firmware elérhetőségének és a gyártó kemény anyagokkal kapcsolatos tapasztalatainak áttekintését.
Kulcs elvitel: Egy tapasztalt kínai huzal szikraforgácsoló gyártótól való beszerzés révén bevált közepes sebességű és nagy kúpos gépekhez juthat, amelyek a keményfémgyártáshoz szabhatók.